

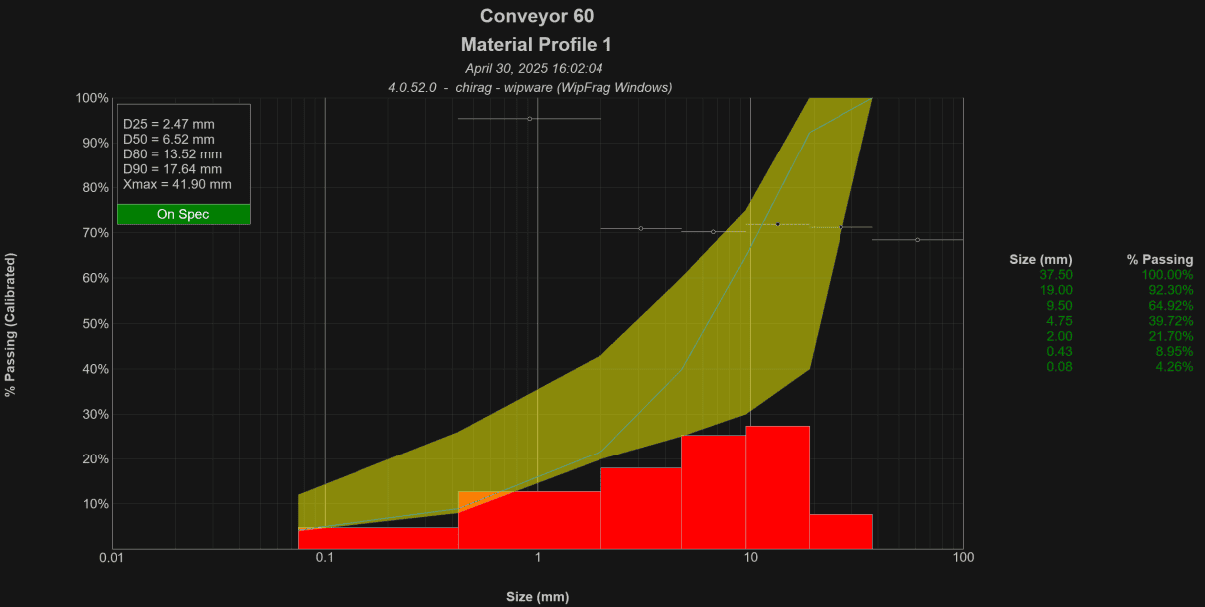
Les systèmes de mesure automatisés de WipWare fournissent des mesures répétées de la taille des particules, ce qui aide les opérateurs à surveiller les caractéristiques des matériaux, à identifier les changements et à prendre des décisions de processus mieux éclairées.
Mais dans quelle mesure les distributions granulométriques obtenues par imagerie correspondent-elles aux résultats obtenus par tamisage physique ? Et chaque système doit-il être calibré ?
L'étalonnage des tamis permet d'ajuster les distributions granulométriques obtenues par imagerie par rapport aux résultats de laboratoire obtenus avec le même matériau. Cela peut améliorer la concordance avec l'échantillonnage physique, notamment lorsque les fines ou d'autres matières non entièrement représentées sur les images affectent la distribution globale.
Cependant, l'étalonnage des tamis n'est pas nécessaire pour toutes les applications. Son intérêt dépend des paramètres à mesurer et de l'utilisation qui en sera faite.
Veuillez noter que l'étalonnage du tamis n'est utilisé qu'avec les modèles Solo Complete et Reflex Complete de WipWare, qui mesurent la distribution granulométrique (PSD).
Qu'est-ce que l'étalonnage des tamis ?
L'étalonnage des tamis est le processus de comparaison d'une distribution granulométrique (PSD) générée par analyse optique avec les résultats de tamisage en laboratoire d'un échantillon physique correspondant.
Le laboratoire détermine la distribution granulométrique du matériau à travers une série de tamis à ouvertures connues, généralement en poids. L'analyse d'image permet d'estimer la taille des particules à partir du matériau visible par la caméra.
Ces méthodes mesurant la matière différemment, les distributions qui en résultent peuvent ne pas correspondre exactement.
Les outils d'étalonnage de WipWare utilisent les deux distributions pour calculer des ajustements mathématiques qui améliorent la relation entre les mesures optiques et la référence physique.
Cela permet au système automatisé de fournir une PSD calibrée qui reflète plus fidèlement la distribution de référence dans des conditions de fonctionnement comparables.
Pourquoi les résultats optiques et de tamisage peuvent-ils différer ?
Une mesure basée sur l'image représente principalement les particules visibles à la surface du matériau. Les particules plus petites peuvent être cachées sous des particules plus grandes, se superposer au matériau voisin ou être trop petites pour être distinguées individuellement à la résolution de l'image disponible.
Le tamisage physique, quant à lui, mesure le matériau collecté sur toute sa profondeur, y compris les particules qui n'étaient pas visibles par la caméra.
Des différences peuvent également provenir de la forme des particules, de la méthode d'estimation des dimensions optiques, de la ségrégation des matériaux et de la manière dont l'échantillon physique a été prélevé.
Ces différences ne signifient pas automatiquement que l'une ou l'autre méthode de mesure est inadaptée.
Ils soulignent plutôt pourquoi la méthode de mesure doit être choisie en fonction des exigences de l'application.
L'étalonnage ajuste la distribution rapportée ; il n'améliore pas la résolution de la caméra et ne rend pas les particules cachées directement visibles.
Pour plus d'informations sur la plage de mesure optique, voir Comprendre les plages de tailles dans l'analyse des bandes transporteuses.
Quand l'étalonnage des tamis est-il utile ?
L'étalonnage est particulièrement utile lorsqu'une opération nécessite que ses résultats PSD automatisés correspondent à une référence de dimensionnement physique établie.
Exemples :
- Comparaison des mesures granulométriques en ligne avec les résultats de tamisage de laboratoire classiques.
- Surveillance du pourcentage de passage ou de rétention aux tailles critiques de contrôle de processus.
- Établir des objectifs PSD basés sur des mesures de laboratoire existantes.
- Évaluation des changements de performance d'un concasseur ou d'un circuit de broyage à l'aide d'une méthode de référence cohérente.
- Prise en compte mathématique des fractions de particules sous-représentées dans les images de surface.
Par exemple, une usine de traitement peut déjà utiliser les résultats de tamisage en laboratoire pour déterminer les tailles acceptables des produits de concassage.
L'étalonnage du système de mesure automatisé à l'aide de données de tamisage représentatives peut permettre d'obtenir des mesures PSD plus fréquentes, conformes aux exigences de rapport et de contrôle existantes de l'usine.
La valeur ajoutée réside dans la combinaison de mesures de référence en laboratoire et d'une surveillance automatisée répétée.
Quand l'étalonnage est-il inutile ?
Tous les procédés ne nécessitent pas une granulométrie absolue correspondant au tamisage en laboratoire.
De nombreuses opérations utilisent la mesure automatisée pour suivre les variations relatives de la taille des matériaux. Pour ces applications, des mesures cohérentes, même non étalonnées, peuvent fournir les informations nécessaires.
Prenons l'exemple d'un convoyeur de déchargement de concasseur dont l'objectif est de détecter le moment où le matériau commence à devenir progressivement plus grossier. Les variations de la distribution granulométrique mesurée peuvent fournir une indication précoce d'une modification des performances du concasseur, même sans étalonnage du tamis.
De même, une application axée sur la détection de particules dépassant un seuil de taille maximal peut tirer davantage profit d'une surveillance directe des particules surdimensionnées que d'une distribution granulométrique ajustée mathématiquement.
L’étalonnage doit donc être envisagé en fonction de la mesure prévue :
| Objectif de mesure | étalonnage du tamis |
|---|---|
| Suivi des variations relatives de la taille des particules | Souvent inutile |
| Détection de la taille maximale des particules ou des particules surdimensionnées | Généralement inutile |
| Correspondance avec une référence PSD de laboratoire établie | Recommandé |
| Rapport des pourcentages de réussite calibrés à des tailles spécifiées | Recommandé lorsque des données de référence appropriées sont disponibles. |
| Enquêter sur les amendes ou les caractéristiques plus générales du PSD | Potentiellement utile, sous réserve des limitations d'échantillonnage et de mesure optique |
L’objectif n’est pas de calibrer automatiquement chaque système, mais de déterminer si l’étalonnage améliore les informations nécessaires au processus.
Préparation de l'étalonnage du tamis
Avant de prélever les échantillons d'étalonnage, le système automatisé doit être correctement mis en service et ses conditions d'imagerie établies.
Cela comprend :
- Position de la caméra, choix de l'objectif et mise au point.
- Éclairage et exposition de l'image.
- Échelle de l'image et géométrie de mesure.
- Paramètres d'analyse et détection des particules.
- Présentation du matériel et conditions de fonctionnement.
- Les catégories de tailles et les mesures requises par l'opération.
L’étalonnage ne doit pas être utilisé pour compenser une mauvaise qualité d’image ou une mise à l’échelle incorrecte.
Si le système ne parvient pas à distinguer le matériau concerné, les conditions d'imagerie doivent être vérifiées avant de tenter l'étalonnage du tamis.
Des modifications apportées à la configuration de la caméra, aux paramètres d'analyse ou aux conditions des matériaux peuvent également affecter la validité d'un étalonnage existant.
Choisir les bons tamis
Les tamis d'essai de laboratoire doivent être conformes à une norme reconnue appropriée, telle que : ASTM E11 ou ISO 3310-1, tel que déterminé par le laboratoire ou le service de contrôle des procédés de l'exploitation.
Les ouvertures du tamis sélectionné doivent couvrir la gamme de tailles de matériaux attendue, y compris les particules pertinentes les plus grosses et les fractions les plus fines.
Une attention particulière doit être portée aux dimensions utilisées pour les décisions opérationnelles, telles que les spécifications du concasseur, les ouvertures du tamis ou autres seuils de contrôle du processus.
Le rapport de laboratoire doit comprendre :
- Dimensions et unités des ouvertures de tamis.
- Poids retenu sur chaque tamis, y compris le plateau.
- Pourcentage cumulé passant à travers chaque tamis.
La distribution granulométrique complète est importante. Exclure les particules les plus grosses simplement parce qu'elles dépassent la plage de tailles principale étudiée peut fausser la comparaison qui en résulte.
Procédure d'étalonnage du tamis du système
La procédure suivante résume l'approche utilisée dans la documentation de mise en service actuelle du système WipWare. La méthode de collecte exacte et les commandes logicielles dépendent de l'installation et de la configuration du système.
Étape 1 — Établir les conditions normales de fonctionnement
Commencez par faire fonctionner le système dans des conditions de production représentatives.
Le matériau doit refléter les caractéristiques d'alimentation, les conditions de chargement et la distribution granulométrique que le système rencontrera normalement.
Évitez d'effectuer l'étalonnage dans des conditions de fonctionnement inhabituelles, telles qu'une interruption temporaire du processus, une charge anormale ou un changement de matériau non représentatif.
Étape 2 — Capturez une image représentative
Utilisez la vue en direct de la caméra du système pour capturer une image du matériau sélectionné pour l'échantillonnage physique.
L'image doit être nette, à la bonne échelle et représentative du matériel qui sera collecté.
Pour l'installation d'un convoyeur, l'imagerie du matériau est généralement effectuée après l'arrêt contrôlé du convoyeur avec sa charge normale, conformément aux procédures de sécurité approuvées du site.
Identifier une zone d'échantillonnage clairement définie qui puisse correspondre à l'image capturée.
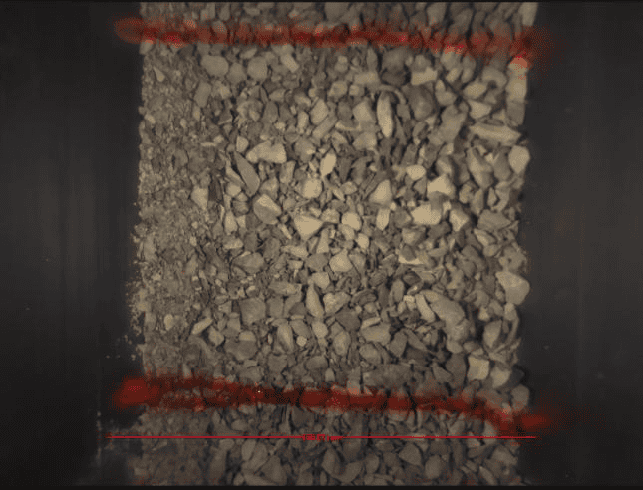
L'image et l'échantillon physique doivent représenter le même matériau.
Étape 3 — Prélever l'échantillon physique
Prélever le matériau correspondant à la zone d'échantillonnage imagée.
Pour un échantillon de convoyeur marqué, cela signifie prélever la totalité du matériau sur toute l'épaisseur de la zone sélectionnée, y compris les fines et les particules plus petites situées sous la surface visible.
L'objectif est d'établir une comparaison directe entre la PSD dérivée de l'image et la distribution physique de ce même échantillon.
Le prélèvement d'échantillons, l'accès aux équipements et l'isolation des convoyeurs doivent respecter les procédures de sécurité approuvées sur le site.
Lorsque l'échantillon complet ne peut être traité directement, toute méthode de sous-échantillonnage en laboratoire doit être documentée et sa représentativité évaluée avant d'utiliser les résultats pour l'étalonnage.
Étape 4 — Obtenir les résultats du tamisage en laboratoire
Soumettez le matériau pour analyse granulométrique en laboratoire en utilisant la série de tamis sélectionnée.
Le laboratoire doit indiquer la masse retenue et le pourcentage cumulé passant à chaque taille de tamis.
Vérifier que l'échantillon complet a été pris en compte et que les unités et classes de taille rapportées sont appropriées pour la comparaison avec l'analyse optique.
Étape 5 — Analyser l'image correspondante
Ouvrez l'image enregistrée de la caméra dans la vue d'analyse de WipFrag.
Définissez la zone d'intérêt (ZDI) de manière à ce qu'elle comprenne uniquement le matériel collecté pour l'analyse physique.
Vérifiez l'échelle de l'image et les limites des particules avant de générer la distribution granulométrique non calibrée.
Cette étape établit la mesure optique initiale qui sera comparée à la référence du laboratoire.
Étape 6 — Saisir la référence du tamis
À partir des résultats d'analyse, ouvrez les outils d'étalonnage et sélectionnez Cible du tamis.
Saisissez les dimensions des ouvertures des tamis de laboratoire et les pourcentages de passage cumulés correspondants.
Assurez-vous que les unités et les classes de taille correspondent correctement.
WipFrag peut ensuite évaluer l'étalonnage à l'aide des modèles de distribution Rosin–Rammler et Swebrec disponibles.
Étape 7 — Vérifier et appliquer l'étalonnage
Comparez les résultats d'étalonnage disponibles et sélectionnez le modèle qui présente la meilleure concordance avec la référence du laboratoire.
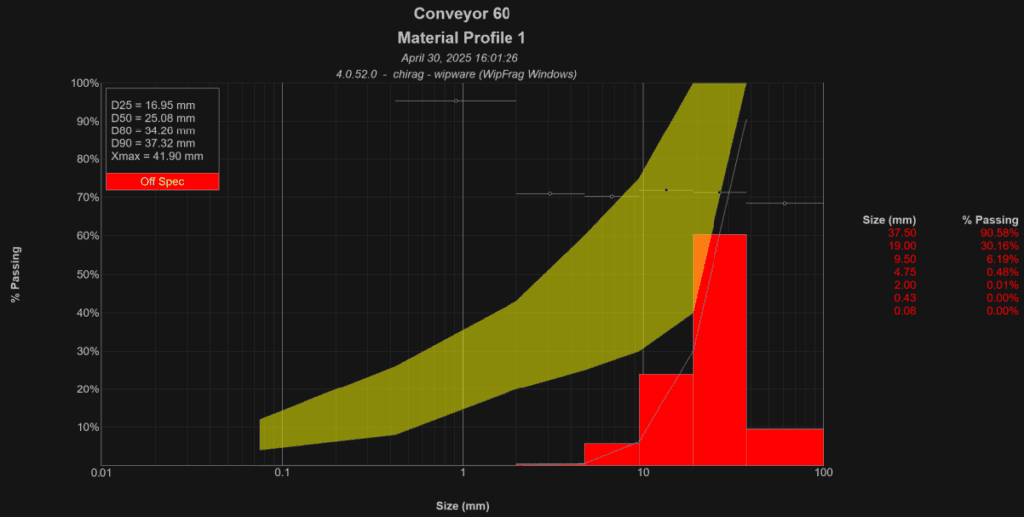
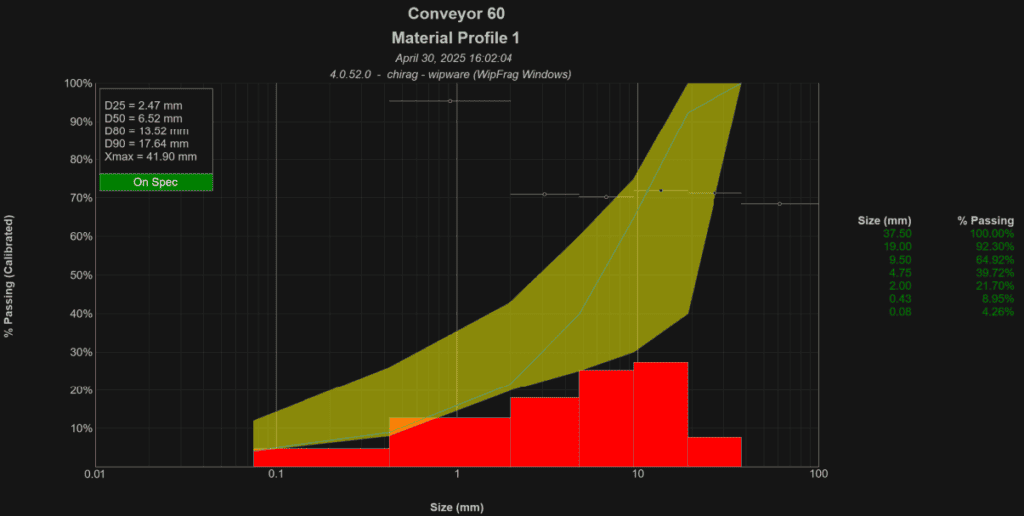
Les paramètres d'étalonnage sélectionnés peuvent ensuite être appliqués à la configuration système concernée en utilisant ses paramètres d'étalonnage.
Synchronisez les paramètres mis à jour et examinez le fichier PSD résultant.
Ne choisissez pas un modèle d'étalonnage uniquement parce qu'il produit une courbe plus lisse. L'objectif est d'obtenir une concordance significative avec la référence physique.
Étape 8 — Valider les résultats
Après avoir appliqué l'étalonnage, comparez les mesures supplémentaires avec des échantillons de référence de laboratoire indépendants lorsque cela est possible.
Portez une attention particulière aux classes granulométriques qui ont le plus d'importance pour l'opération.
Un étalonnage conforme à l'échantillon original ne garantit pas nécessairement la même concordance pour toutes les conditions matérielles ultérieures.
Consignez l'identification de l'échantillon, les résultats de laboratoire, le modèle d'étalonnage sélectionné, les paramètres d'étalonnage et les paramètres système pertinents.
Cela permet d'établir une base de référence pour les validations et le dépannage futurs.
Rosin–Rammler et Swebrec : quelle est la différence ?
WipWare prend en charge deux modèles de distribution mathématique couramment utilisés pour décrire les matériaux fragmentés.
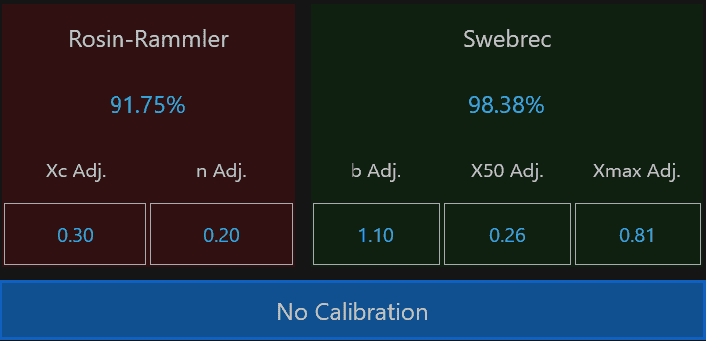
Rosine–Rammler décrit une distribution granulométrique en utilisant une taille caractéristique (Xc) et l'uniformité (nLes paramètres de la méthode Rosin-Rammler sont bien connus. Cette méthode est utilisée depuis longtemps dans l'analyse de la fragmentation et du broyage. Elle est souvent utile pour les matériaux dont la taille maximale n'est pas déterminable, comme les matériaux bruts de mine non concassés.
Swebrec Swebrec propose une autre représentation mathématique de la distribution granulométrique, utilisant des paramètres liés à la taille médiane, à la taille maximale et à la forme de la distribution. Cette méthode est souvent utile pour les matériaux dont la taille maximale est déterminée, comme les matériaux broyés ou tamisés.
Cependant, Plutôt que de supposer qu'un modèle est universellement meilleur pour une industrie ou un matériau particulier, examinez comment chaque distribution ajustée concorde avec la référence de laboratoire sur la plage de tailles de particules pertinente avant de choisir le modèle à appliquer.
Le modèle sélectionné doit permettre d'atteindre les objectifs de mesure de l'application, et non se contenter de produire un graphique attrayant.
Combien de temps un étalonnage reste-t-il valide ?
Il n'existe pas d'intervalle de temps universel après lequel chaque système doit être recalibré.
L’étalonnage reste utile tant que la relation entre les mesures d’image et le matériau surveillé demeure suffisamment cohérente.
Une revalidation peut être justifiée suite à des modifications apportées à :
- Position de la caméra, optique, échelle de l'image ou éclairage.
- Paramètres de détection de particules ou autres paramètres d'analyse.
- Type de matériau, composition ou distribution granulométrique.
- Profondeur de chargement, ségrégation ou présentation des matériaux.
- Conditions de processus qui affectent sensiblement les mesures.
Une modification n'implique pas nécessairement un recalibrage immédiat du système. Toutefois, des changements importants doivent inciter à réexaminer le référentiel existant et à vérifier s'il demeure représentatif.
Des comparaisons périodiques avec les résultats de laboratoire peuvent aider à déterminer si un étalonnage continue de répondre aux exigences de l'exploitation.
Ce que l'étalonnage des tamis ne peut pas faire
L'étalonnage des tamis est un ajustement mathématique basé sur des données de référence physiques. Il ne remplace pas un échantillonnage représentatif, une résolution d'image appropriée ni une bonne conception de l'installation.
Il ne peut pas identifier directement les particules cachées sous la surface du matériau ni distinguer les particules individuelles trop petites pour être résolues sur l'image source.
Il ne peut pas non plus garantir que la relation établie lors de l'étalonnage restera valable si les caractéristiques des matériaux ou les conditions d'imagerie changent de manière significative.
C’est pourquoi ces limitations expliquent pourquoi l’étalonnage doit être appuyé par une collecte d’images appropriée, un échantillonnage physique représentatif et une validation périodique.
Optimiser l'étalonnage pour votre processus
La décision d'étalonner doit commencer par l'objectif de la mesure.
Si une opération a principalement pour but de suivre les variations de fragmentation ou de détecter les particules surdimensionnées, des mesures non étalonnées peuvent fournir toutes les informations nécessaires.
Si l'application dépend de distributions granulométriques correspondant aux résultats de tamisage en laboratoire, l'étalonnage peut établir un lien utile entre l'échantillonnage physique périodique et la surveillance automatisée.
de WipWare Solo et Réflexe Ces systèmes offrent des capacités de mesure pour différentes applications de manutention.
Pour plus d'informations sur la manière dont les mesures automatisées peuvent faciliter les décisions opérationnelles, consultez Du dynamitage au broyage : utiliser les données de fragmentation pour améliorer les performances minières.
Pour connaître les procédures de mise en service détaillées et les paramètres d'étalonnage spécifiques au logiciel, veuillez vous référer à la documentation système WipWare actuelle ou contacter WipWare pour obtenir une assistance technique.
Parce qu'on ne peut pas gérer ce qu'on ne peut pas mesurer !
 WipWare