

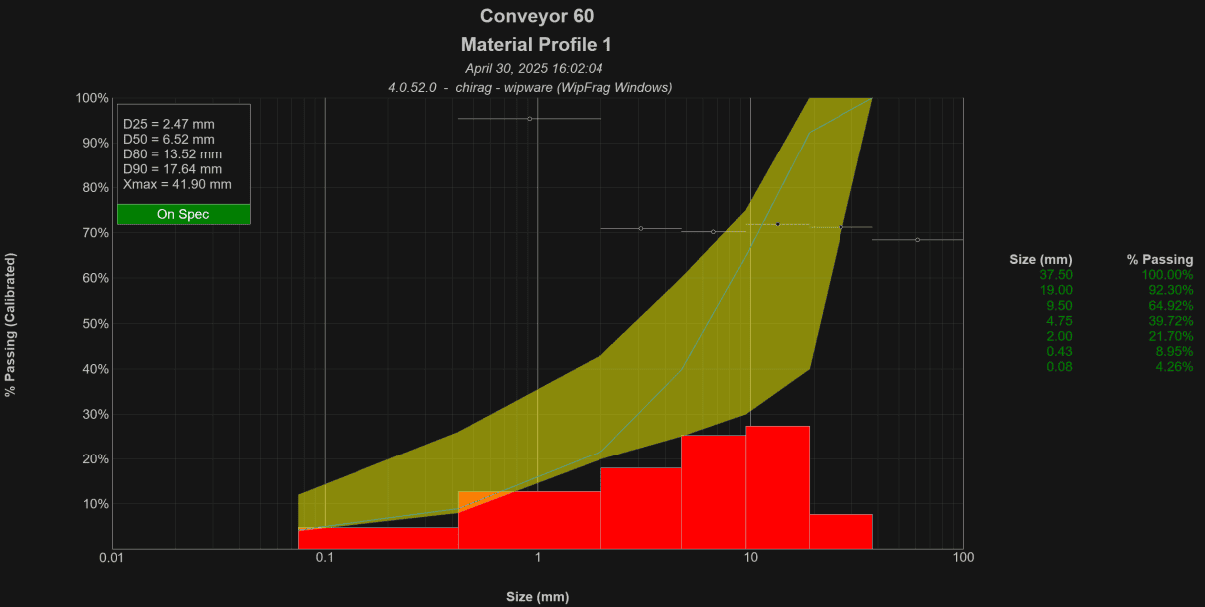
Die automatisierten Messsysteme von WipWare liefern wiederholte Partikelgrößenmessungen, die den Betrieb dabei unterstützen, Materialeigenschaften zu überwachen, Veränderungen zu erkennen und fundiertere Prozessentscheidungen zu treffen.
Doch wie genau stimmen bildbasierte Partikelgrößenverteilungen mit den Ergebnissen physikalischer Siebanalysen überein? Und muss jedes System kalibriert werden?
Durch die Siebkalibrierung können aus Bilddaten abgeleitete Partikelgrößenverteilungen mit Laborergebnissen desselben Materials abgeglichen werden. Es kann die Übereinstimmung mit der physikalischen Probenahme verbessern, insbesondere wenn Feinanteile oder andere Materialien, die in den Bildern nicht vollständig dargestellt sind, die Gesamtverteilung beeinflussen.
Eine Siebkalibrierung ist jedoch nicht für jede Anwendung notwendig. Ob sie einen Mehrwert bietet, hängt davon ab, was gemessen werden soll und wie diese Informationen verwendet werden.
Bitte beachten Sie, dass die Siebkalibrierung nur bei den Modellen Solo Complete und Reflex Complete von WipWare verwendet wird, die die Partikelgrößenverteilung (PSD) messen.
Was ist Siebkalibrierung?
Bei der Siebkalibrierung wird die Partikelgrößenverteilung (PSD), die durch optische Analyse ermittelt wurde, mit den Ergebnissen der Siebanalyse im Labor an einer entsprechenden physikalischen Probe verglichen.
Im Labor wird die Verteilung des Materials über eine Reihe von Sieböffnungen bekannter Größe, typischerweise nach Gewicht, bestimmt. Die Bildanalyse schätzt die Partikelgrößen anhand des für die Kamera sichtbaren Materials.
Da diese Methoden das Material auf unterschiedliche Weise messen, stimmen die resultierenden Verteilungen möglicherweise nicht exakt überein.
Die Kalibrierungswerkzeuge von WipWare verwenden die beiden Verteilungen, um mathematische Anpassungen zu berechnen, die die Beziehung zwischen den optischen Messungen und der physikalischen Referenz verbessern.
Dies ermöglicht es dem automatisierten System, eine kalibrierte PSD auszugeben, die die Referenzverteilung unter vergleichbaren Betriebsbedingungen genauer widerspiegelt.
Warum können optische und Siebergebnisse voneinander abweichen?
Eine bildbasierte Messung erfasst primär die an der Materialoberfläche sichtbaren Partikel. Kleinere Partikel können unter größeren Partikeln verborgen sein, sich mit benachbartem Material überlappen oder bei der verfügbaren Bildauflösung zu klein sein, um einzeln unterschieden zu werden.
Bei der physikalischen Siebung wird das gesammelte Material hingegen über seine gesamte Tiefe gemessen, einschließlich Partikeln, die für die Kamera nicht sichtbar waren.
Unterschiede können sich auch aus der Partikelform, der Art der Schätzung der optischen Dimensionen, der Materialentmischung und der Art der Probenentnahme ergeben.
Diese Unterschiede bedeuten nicht automatisch, dass eine der beiden Messmethoden ungeeignet ist.
Stattdessen heben sie hervor, warum die Messmethode entsprechend den Anforderungen der Anwendung ausgewählt werden sollte.
Die Kalibrierung passt die gemeldete Verteilung an; sie verbessert weder die Kameraauflösung noch macht sie versteckte Partikel direkt sichtbar.
Weitere Informationen zum optischen Messbereich finden Sie unter Größenbereiche in der Förderbandanalyse verstehen.
Wann ist eine Siebkalibrierung sinnvoll?
Eine Kalibrierung ist besonders dann sinnvoll, wenn die automatisierten PSD-Ergebnisse eines Betriebs mit einer etablierten physikalischen Größenreferenz übereinstimmen müssen.
Beispiele hierfür sind:
- Vergleich von Online-Partikelgrößenmessungen mit routinemäßigen Laborsiebergebnissen.
- Überwachung des Prozentsatzes der bei kritischen Prozesskontrollgrößen durchgelassenen oder zurückgehaltenen Partikel.
- Festlegung von PSD-Zielwerten auf Basis bestehender Labormessungen.
- Bewertung von Änderungen der Brecher- oder Mahlkreislaufleistung unter Verwendung einer einheitlichen Referenzmethode.
- Mathematische Berücksichtigung von Partikelanteilen, die in Oberflächenbildern unterrepräsentiert sind.
Beispielsweise kann eine Verarbeitungsanlage bereits Laborsiebergebnisse verwenden, um akzeptable Brecherproduktgrößen zu ermitteln.
Durch die Kalibrierung des automatisierten Messsystems anhand repräsentativer Siebdaten können häufigere Partikelgrößenverteilungsmessungen durchgeführt werden, die den bestehenden Berichts- und Kontrollanforderungen der Anlage entsprechen.
Der Nutzen ergibt sich aus der Kombination von Laborreferenzmessungen mit wiederholter automatisierter Überwachung.
Wann ist eine Kalibrierung unnötig?
Nicht jeder Prozess erfordert eine absolute Partikelgrößenverteilung, die mit der Siebung im Labor übereinstimmt.
Viele Betriebe nutzen automatisierte Messverfahren, um relative Änderungen der Materialgröße zu erfassen. Für diese Anwendungen können konsistente, unkalibrierte Messungen die notwendigen Informationen liefern.
Betrachten wir ein Förderband für den Austrag eines Brechers, bei dem es darum geht, den Zeitpunkt zu ermitteln, an dem das Material zunehmend gröber wird. Änderungen in der gemessenen Korngrößenverteilung können frühzeitig auf eine veränderte Brecherleistung hinweisen, selbst ohne Siebkalibrierung.
In ähnlicher Weise kann eine Anwendung, die sich auf die Erkennung von Partikeln oberhalb einer maximalen Größenschwelle konzentriert, mehr von einer direkten Überwachung von Übergrößen profitieren als von einer mathematisch angepassten Partikelgrößenverteilung.
Die Kalibrierung sollte daher entsprechend der beabsichtigten Messung erfolgen:
| Messziel | Siebkalibrierung |
|---|---|
| Überwachung relativer Änderungen der Partikelgröße | Oft unnötig |
| Erkennung der maximalen Partikelgröße oder Übergröße | Im Allgemeinen unnötig |
| Anpassung an eine etablierte Labor-PSD-Referenz | Empfohlen |
| Meldung kalibrierter Bestehensquoten bei festgelegten Größen | Empfohlen, sofern geeignete Referenzdaten verfügbar sind. |
| Untersuchung von Geldstrafen oder allgemeineren PSD-Merkmalen | Potenziell nützlich, vorbehaltlich der Einschränkungen bei der Probenahme und optischen Messung. |
Ziel ist es nicht, jedes System automatisch zu kalibrieren, sondern festzustellen, ob die Kalibrierung die für den Prozess benötigten Informationen verbessert.
Vorbereitung der Siebkalibrierung
Vor der Entnahme von Kalibrierungsproben muss das automatisierte System ordnungsgemäß in Betrieb genommen und seine Abbildungsbedingungen eingestellt werden.
Dazu gehören:
- Kameraposition, Objektivauswahl und Fokussierung.
- Beleuchtung und Bildbelichtung.
- Bildskalierung und Messgeometrie.
- Analyseeinstellungen und Partikelerkennung.
- Materialbeschaffenheit und Betriebsbedingungen.
- Die für den Betrieb erforderlichen Größenklassen und Maße.
Die Kalibrierung sollte nicht dazu verwendet werden, eine schlechte Bildqualität oder eine falsche Skalierung auszugleichen.
Kann das System das relevante Material nicht unterscheiden, sollten die Abbildungsbedingungen überprüft werden, bevor eine Siebkalibrierung versucht wird.
Änderungen an der Kamerakonfiguration, den Analyseeinstellungen oder den Materialbedingungen können sich ebenfalls auf die Gültigkeit einer bestehenden Kalibrierung auswirken.
Die richtigen Siebe auswählen
Laborprüfsiebe sollten einer geeigneten, anerkannten Norm entsprechen, wie zum Beispiel ASTM E11 oder ISO 3310-1, wie vom Labor oder der Prozesskontrollabteilung des Betriebs festgelegt.
Die gewählten Sieböffnungen sollten den zu erwartenden Materialgrößenbereich abdecken, einschließlich der größten relevanten Partikel und der feineren Fraktionen.
Besonderes Augenmerk sollte auf die für betriebliche Entscheidungen verwendeten Größen gelegt werden, wie z. B. Brecherspezifikationen, Sieböffnungen oder andere Prozesssteuerungsschwellenwerte.
Der Laborbericht sollte Folgendes enthalten:
- Sieböffnungsgrößen und Einheiten.
- Gewicht, das auf jedem Sieb, einschließlich der Pfanne, zurückbleibt.
- Kumulativer Prozentsatz der durchgelassenen Stoffe bei jeder Siebgröße.
Die vollständige Materialverteilung ist wichtig. Größere Partikel auszuschließen, nur weil sie den primären Größenbereich von Interesse überschreiten, kann den resultierenden Vergleich verfälschen.
Systemsieb-Kalibrierungsverfahren
Das folgende Verfahren fasst die Vorgehensweise zusammen, die in der aktuellen Systeminbetriebnahmedokumentation von WipWare verwendet wird. Die genaue Datenerfassungsmethode und die Softwaresteuerung hängen von der Installation und Systemkonfiguration ab.
Schritt 1 – Normale Betriebsbedingungen herstellen
Beginnen Sie mit dem System, das unter repräsentativen Produktionsbedingungen arbeitet.
Das Material sollte die Eigenschaften des Zufuhrguts, die Belastungsbedingungen und die Korngrößenverteilung widerspiegeln, denen das System normalerweise ausgesetzt ist.
Die Kalibrierung sollte nicht unter ungewöhnlichen Betriebsbedingungen durchgeführt werden, wie z. B. bei einer vorübergehenden Prozessunterbrechung, einer anormalen Belastung oder einer nicht repräsentativen Materialänderung.
Schritt 2 – Ein repräsentatives Bild aufnehmen
Nutzen Sie die Live-Kameraansicht des Systems, um ein Bild des für die physikalische Probenahme ausgewählten Materials aufzunehmen.
Das Bild sollte klar, maßstabsgetreu und repräsentativ für das zu sammelnde Material sein.
Bei einer Förderbandanlage wird das Material typischerweise fotografiert, nachdem das Förderband unter Einhaltung der genehmigten Sicherheitsverfahren des Standorts und mit seiner normalen Last kontrolliert zum Stillstand gebracht wurde.
Identifizieren Sie einen klar definierten Probenahmebereich, der mit dem aufgenommenen Bild übereinstimmt.
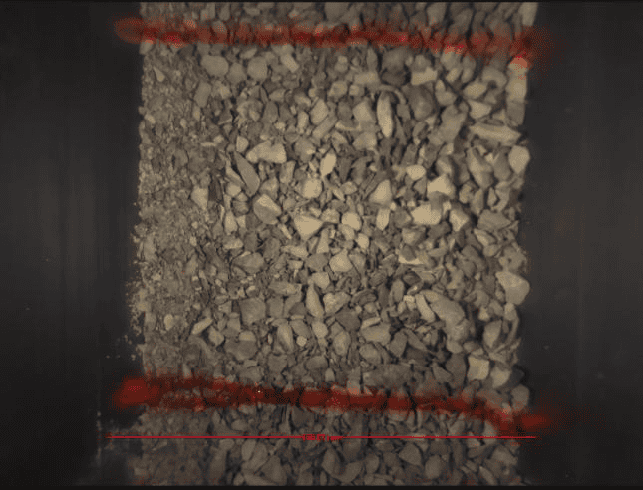
Das Bild und die physische Probe müssen dasselbe Material darstellen.
Schritt 3 – Entnahme der physischen Probe
Sammeln Sie das Material, das dem abgebildeten Probenbereich entspricht.
Bei einer markierten Förderbandprobe bedeutet dies, die gesamte Materialtiefe innerhalb des ausgewählten Bereichs zu erfassen, einschließlich der Feinanteile und kleineren Partikel unterhalb der sichtbaren Oberfläche.
Ziel ist es, einen direkten Vergleich zwischen der aus dem Bild gewonnenen PSD und der physikalischen Verteilung derselben Probe herzustellen.
Die Probenahme, der Zugang zu den Geräten und die Absperrung des Förderbandes müssen gemäß den vor Ort genehmigten Sicherheitsverfahren erfolgen.
Kann die gesamte Probe nicht direkt verarbeitet werden, so ist jede im Labor angewandte Teilprobenahmemethode zu dokumentieren und ihre Repräsentativität zu bewerten, bevor die Ergebnisse zur Kalibrierung verwendet werden.
Schritt 4 – Ergebnisse der Laborsiebung erhalten
Das Material wird zur Siebanalyse im Labor unter Verwendung der ausgewählten Siebreihe eingereicht.
Das Labor sollte die zurückgehaltene Masse und den kumulativen Prozentsatz des Durchlasses bei jeder Siebgröße angeben.
Bitte prüfen Sie, ob die gesamte Probe erfasst wurde und ob die angegebenen Einheiten und Größenklassen für einen Vergleich mit der optischen Analyse geeignet sind.
Schritt 5 – Analysieren Sie das entsprechende Bild
Öffnen Sie das gespeicherte Kamerabild in der Analyseansicht von WipFrag.
Definieren Sie den Interessensbereich (AOI) so, dass er nur das für die physikalische Analyse gesammelte Material umfasst.
Überprüfen Sie den Bildmaßstab und die Partikelgrenzen, bevor Sie die unkalibrierte Partikelgrößenverteilung generieren.
In diesem Schritt wird die ursprüngliche optische Messung ermittelt, die mit der Laborreferenz verglichen wird.
Schritt 6 – Siebreferenz eingeben
Öffnen Sie anhand der Analyseergebnisse die Kalibrierungswerkzeuge und wählen Sie Folgendes aus: Siebziel.
Geben Sie die Öffnungsweiten der Laborsiebe und die entsprechenden kumulativen Durchgangsprozentsätze ein.
Stellen Sie sicher, dass die Einheiten und Größenklassen korrekt aufeinander abgestimmt sind.
WipFrag kann die Kalibrierung anschließend mithilfe der verfügbaren Rosin–Rammler- und Swebrec-Verteilungsmodelle auswerten.
Schritt 7 – Kalibrierung überprüfen und anwenden
Vergleichen Sie die verfügbaren Kalibrierungsergebnisse und wählen Sie das Modell aus, das die beste Übereinstimmung mit der Laborreferenz liefert.
Die ausgewählten Kalibrierungsparameter können dann mithilfe der Kalibrierungseinstellungen auf die entsprechende Systemkonfiguration angewendet werden.
Synchronisieren Sie die aktualisierten Einstellungen und überprüfen Sie die resultierende PSD-Datei.
Wählen Sie ein Kalibrierungsmodell nicht allein deshalb, weil es eine möglichst glatte Kurve erzeugt. Ziel ist eine sinnvolle Übereinstimmung mit der physikalischen Referenz.
Schritt 8 – Ergebnisse überprüfen
Nach der Kalibrierung sollten, sofern praktikabel, zusätzliche Messwerte mit unabhängigen Laborreferenzproben verglichen werden.
Achten Sie besonders auf die Partikelgrößenklassen, die für den Betrieb am wichtigsten sind.
Eine Kalibrierung, die mit der Originalprobe übereinstimmt, garantiert nicht zwangsläufig die gleiche Übereinstimmung unter allen nachfolgenden Materialbedingungen.
Notieren Sie die Probenidentifikation, die Laborergebnisse, das gewählte Kalibrierungsmodell, die Kalibrierungsparameter und die relevanten Systemeinstellungen.
Dies bildet eine Grundlage für zukünftige Validierungen und Fehlerbehebungen.
Rosin–Rammler und Swebrec: Worin liegt der Unterschied?
WipWare unterstützt zwei mathematische Verteilungsmodelle, die häufig zur Beschreibung fragmentierter Materialien verwendet werden.
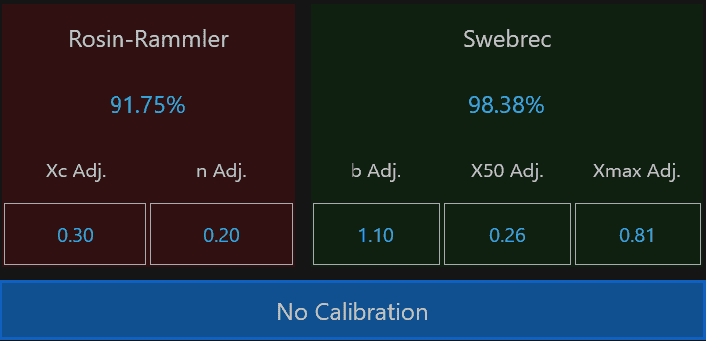
Kolophonium–Rammler beschreibt eine Partikelgrößenverteilung unter Verwendung charakteristischer Größen (Xc) und Einheitlichkeit (nDie Rosin-Rammler-Methode hat eine lange Tradition in der Fragmentierungs- und Zerkleinerungsanalyse. Sie eignet sich häufig für Materialien ohne bestimmbare maximale Korngröße, wie z. B. unzerkleinertes Rohmaterial.
Swebrec Swebrec bietet eine weitere mathematische Darstellung von Partikelgrößenverteilungen unter Verwendung von Parametern, die mit der mittleren Korngröße, der maximalen Korngröße und der Verteilungsform zusammenhängen. Es eignet sich häufig für Materialien mit einer festgelegten maximalen Korngröße, wie z. B. gebrochenes oder gesiebtes Material.
Jedoch, Anstatt anzunehmen, dass ein Modell generell besser für eine bestimmte Branche oder ein bestimmtes Material geeignet ist, sollte man prüfen, wie die einzelnen angepassten Verteilungen mit den Laborreferenzwerten im relevanten Partikelgrößenbereich übereinstimmen, bevor man sich für ein bestimmtes Modell entscheidet.
Das gewählte Modell sollte die Messziele der Anwendung unterstützen und nicht einfach nur ein ansprechendes Diagramm liefern.
Wie lange bleibt eine Kalibrierung gültig?
Es gibt kein universelles Zeitintervall, nach dem jedes System neu kalibriert werden muss.
Die Kalibrierung bleibt so lange sinnvoll, wie die Beziehung zwischen den Bildmessungen und dem überwachten Material ausreichend konsistent bleibt.
Eine erneute Zertifizierung kann nach folgenden Änderungen erforderlich sein:
- Kameraposition, Optik, Bildmaßstab oder Beleuchtung.
- Partikelerkennung oder andere Analyseeinstellungen.
- Materialart, Zusammensetzung oder Korngrößenverteilung.
- Beladungstiefe, Entmischung oder Materialdarstellung.
- Prozessbedingungen, die die Messungen wesentlich beeinflussen.
Eine Änderung bedeutet nicht zwangsläufig, dass das System sofort neu kalibriert werden muss. Wesentliche Änderungen sollten jedoch Anlass geben, die bestehende Referenz zu überprüfen und festzustellen, ob sie noch repräsentativ ist.
Durch regelmäßige Vergleiche mit Laborergebnissen lässt sich feststellen, ob eine Kalibrierung weiterhin den Anforderungen des Betriebs entspricht.
Was die Siebkalibrierung nicht leisten kann
Die Siebkalibrierung ist eine mathematische Anpassung auf Basis physikalischer Referenzdaten. Sie ist kein Ersatz für repräsentative Probenahme, angemessene Bildauflösung oder eine gute Anlagenplanung.
Es kann weder Partikel, die sich unter der Materialoberfläche befinden, direkt identifizieren noch einzelne Partikel unterscheiden, die zu klein sind, um im Quellbild aufgelöst zu werden.
Es kann auch nicht garantiert werden, dass die während der Kalibrierung ermittelte Beziehung weiterhin gültig bleibt, wenn sich die Materialeigenschaften oder die Abbildungsbedingungen erheblich ändern.
Aus diesen Gründen sollte die Kalibrierung durch geeignete Bildaufnahmen, repräsentative physikalische Stichproben und regelmäßige Validierung unterstützt werden.
Kalibrierung für Ihren Prozess nutzbar machen
Die Entscheidung zur Kalibrierung sollte mit dem Messziel beginnen.
Wenn es bei einem Vorgang primär darum geht, Änderungen der Fragmentierung zu verfolgen oder Übergrößen zu erkennen, können unkalibrierte Messungen alle erforderlichen Informationen liefern.
Wenn die Anwendung auf Partikelgrößenverteilungen angewiesen ist, die Laborsiebergebnissen entsprechen, kann die Kalibrierung eine nützliche Verbindung zwischen periodischer physikalischer Probenahme und automatisierter Überwachung herstellen.
WipWare's Solo und Reflex Die Systeme bieten Messmöglichkeiten für verschiedene Materialhandhabungsanwendungen.
Weitere Informationen darüber, wie automatisierte Messungen operative Entscheidungen unterstützen können, finden Sie unter Von der Sprengung zur Mühle: Nutzung von Fragmentierungsdaten zur Verbesserung der Bergbauleistung.
Detaillierte Informationen zu Inbetriebnahmeverfahren und softwarespezifischen Kalibrierungseinstellungen finden Sie in der aktuellen WipWare-Systemdokumentation oder WipWare kontaktieren für technische Unterstützung.
Denn man kann nicht verwalten, was man nicht messen kann!
 WipWare