


Verstehen Sie, was P80 bedeutet, wie es bestimmt wird und warum diese wichtige Partikelgrößenmessung zur Bewertung der Leistung beim Brechen, Mahlen und der Mineralaufbereitung verwendet wird.
WICHTIGSTE ERKENNTNISSE
- Der P80-Wert ist eine entscheidende Kennzahl beim Zerkleinern und gibt die Partikelgröße an, bei der 80 % des Materials durch den Zerkleinerungsprozess gelangen.
- Das Verständnis des P80-Wertes hilft bei der Optimierung von Zerkleinerungs- und Mahlprozessen durch die Bewertung der Produktgröße und des Energiebedarfs.
- Geeignete Messmethoden, wie z. B. Siebanalyse und bildbasierte Verfahren, beeinflussen die Genauigkeit der P80-Bestimmung.
- Der P80-Wert sollte nicht allein verwendet werden; die Kombination mit anderen Partikelgrößenmetriken verbessert die Prozessbewertung.
- Die Überwachung des P80-Wertes in verschiedenen Verarbeitungsstufen trägt zur Aufrechterhaltung der Anlagenleistung und des Durchsatzes bei.
INHALT
• •
• •
Wie wird der P80-Wert bestimmt?
• •
Warum ist P80 bei der Zerkleinerung und Mineralaufbereitung wichtig?
• •
Wie verändert sich der P80-Wert zwischen den Prozessphasen?
• •
Faktoren, die den P80-Wert beeinflussen
• •
Warum P80 nicht allein verwendet werden sollte
• •
• •
• •
Einführung
Bei der Zerkleinerung und Mineralaufbereitung ist die Partikelgrößenverteilung (PSD) ein wichtiges Maß für das Verhalten des Materials während des Produktionsprozesses. Einer der am häufigsten verwendeten Indikatoren ist P80, was die Partikelgröße beschreibt, bei der 80% des Materials hindurchgeht.
Der P80-Wert unterstützt Ingenieure bei der Bewertung der Brech- und Mahlleistung, der Festlegung von Zielgrößen für Produkte und dem Verständnis der Veränderungen der Materialeigenschaften zwischen den Verarbeitungsstufen. Er stellt jedoch nur einen Teil der Partikelgrößenverteilung dar, und seine Aussagekraft hängt von der Art seiner Messung und Anwendung ab.
Was ist P80?
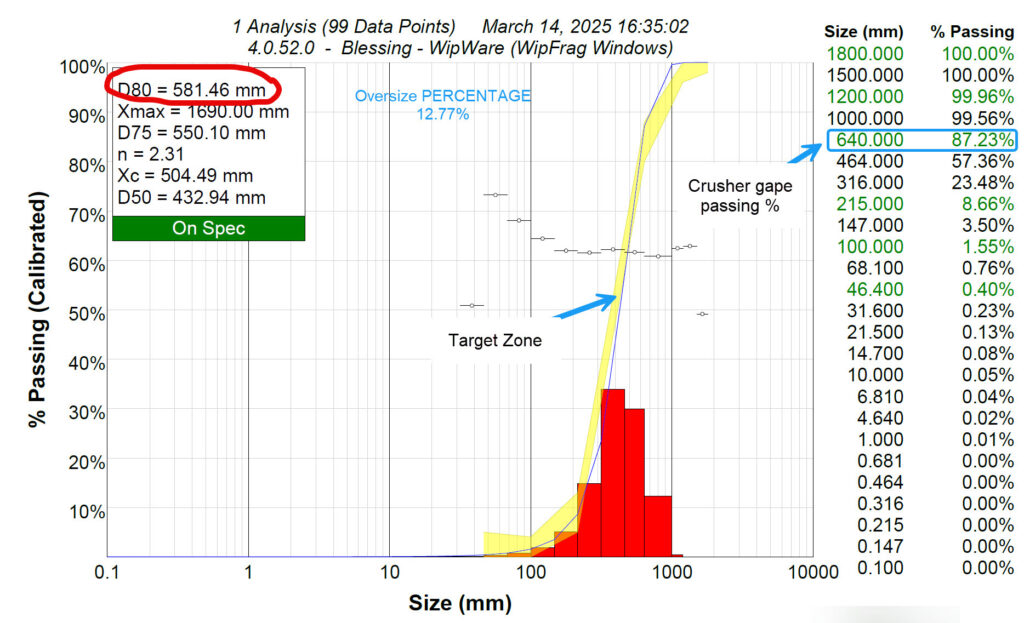
P80 ist die Partikelgröße, bei der 80% des Materials hindurchgehen, typischerweise ausgedrückt als Massenprozent.
Wenn beispielsweise zerkleinertes Erz einen P80-Wert von 120 mm aufweist:
- Etwa 80% des Materials sind, bezogen auf die Masse, kleiner als 120 mm.
- Ungefähr 20% ist größer als 120 mm.
Ein kleinerer P80-Wert deutet im Allgemeinen auf eine feinere Materialverteilung hin, während ein größerer P80-Wert auf eine gröbere Verteilung hinweist.
Der P80-Wert wird aus der kumulativen Partikelgrößenverteilungskurve ermittelt, welche den Prozentsatz des Materials angibt, das bei verschiedenen Partikelgrößen hindurchgeht.
P80, F80 und D80: Worin liegt der Unterschied?
Diese Begriffe beschreiben eng verwandte Messungen, werden aber üblicherweise in unterschiedlichen Kontexten verwendet.
| Begriff | Bedeutung | Übliche Anwendung |
|---|---|---|
| P80 | 80%-Durchlaufgröße eines Prozesses pProdukt | Ausgang des Brecher- oder Mahlkreislaufs |
| F80 | 80%-Durchlaufgröße eines Prozesses fSamen | Material, das in einen Brecher oder eine Mühle gelangt |
| D80 | 80% Durchgangsgröße einer Partikelgröße dVerteilung | Allgemeine Fragmentierungsanalyse und Materialcharakterisierung |
Wenn beispielsweise Material mit einem F80-Wert von 300 mm in einen Brecher eintritt und diesen mit einem P80-Wert von 75 mm verlässt, hat sich die Korngröße, die der 80% passieren konnte, um den Faktor vier verringert.
WipWare's WipFrag Die Software gibt Perzentilgrößen üblicherweise anhand von D-Werten an, darunter D50, D80 und D95. D80 entspricht dem gleichen Perzentil wie P80, wobei bei Vergleichen zwischen Messmethoden deren Stichproben- und Analyseverfahren berücksichtigt werden müssen.
Weitere Informationen zum Ablesen von D-Werten und Partikelgrößenverteilungskurven finden Sie in der Leitfaden zur Interpretation der WipFrag-Ergebnisse.
Wie wird der P80-Wert bestimmt?
Der P80-Wert wird aus der Partikelgrößenverteilung ermittelt. Die Messmethode hängt vom Material, der Partikelgröße und den Betriebsbedingungen ab.
Siebanalyse
Bei der herkömmlichen Siebanalyse wird eine repräsentative Materialprobe durch eine Reihe von Sieben mit zunehmend kleineren Öffnungen geleitet.
Das in jeder Korngröße zurückgehaltene Material wird gewogen und der kumulative Durchgangsprozentsatz berechnet. P80 ist die Korngröße, die dem Durchgang von 80% in der resultierenden Kornverteilung entspricht.
Die Siebanalyse ermöglicht eine direkte massenbasierte Messung, kann aber die Sammlung, Handhabung und Verarbeitung des Materials im Labor erfordern.
Bildbasierte Partikelgrößenanalyse
Bildbasierte Verfahren schätzen die Partikelgrößenverteilung, indem sie in digitalen Bildern sichtbare Partikel identifizieren und vermessen.
Die Technologien von WipWare unterstützen verschiedene Messansätze:
- WipFrag analysiert Fotografien, die im Gelände, im Labor, unter Tage oder mit UAVs aufgenommen wurden.
- Reflex ermöglicht die automatisierte Messung von Fahrzeugladungen oder Material während des Entladens.
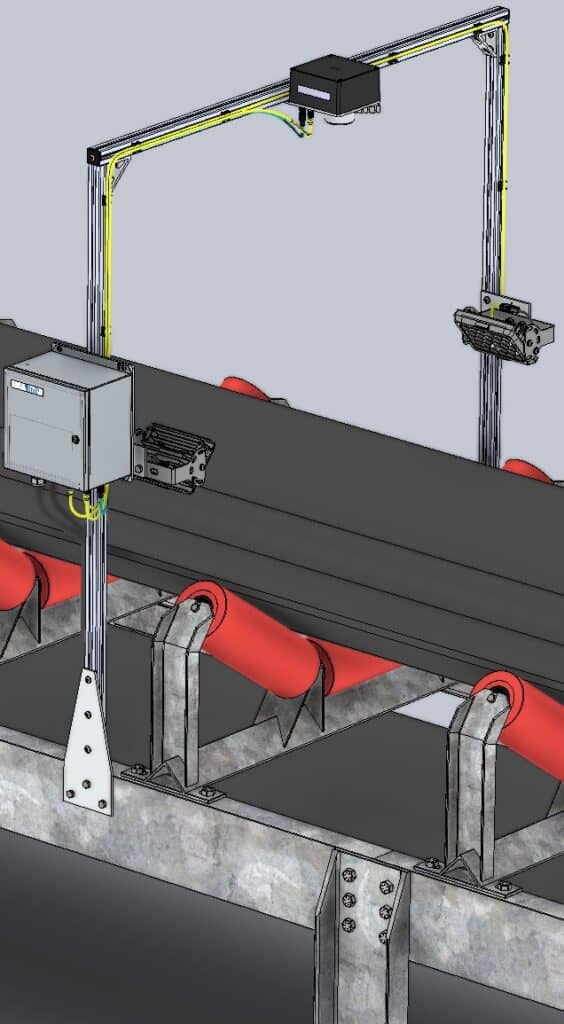
- Solo liefert wiederholte Messungen von Material, das sich auf Förderbändern und in Prozesslinien bewegt.
Die Komplettkonfigurationen von Solo und Reflex bieten PSD-Messungen, während sich ihre Basiskonfigurationen auf die Überwachung der maximalen Partikelgröße und der Farbe konzentrieren.
Im Gegensatz zur physikalischen Siebung basieren optische Messungen auf sichtbaren Partikeln und zugehörigen Methoden zur Größenbestimmung. Partikel, die verdeckt, verdeckt oder zu klein sind, um aufgelöst zu werden, können nicht direkt aus dem Bild vermessen werden.
Gegebenenfalls können Kalibrierung und repräsentative physikalische Probenahme dazu beitragen, optische Ergebnisse mit der Gesamtmaterialverteilung in Zusammenhang zu bringen.
Warum ist P80 bei der Zerkleinerung und Mineralaufbereitung wichtig?
1. Brecherleistung und Produktgrößenkontrolle
Brecher sind so konstruiert, dass sie Material auf eine für nachfolgende Anlagen geeignete Größe zerkleinern.
Die Überwachung des P80-Wertes kann dem Betrieb helfen, zu beurteilen, ob die Brecherleistung gröber oder feiner wird, die Leistung unter verschiedenen Betriebsbedingungen zu vergleichen und die Auswirkungen von Änderungen der Brechereinstellungen zu bewerten.
Beispielsweise kann eine Änderung des P80-Wertes nach einer Anpassung der Einstellung der geschlossenen Seite (CSS) eines Brechers auf eine Änderung der Produktgröße hinweisen.
Der P80-Wert allein reicht jedoch nicht aus, um festzustellen, ob ein Material für den nächsten Prozess geeignet ist. Selbst wenn der Gesamt-P80-Wert den Zielwert erreicht, kann ein relativ geringer Anteil übergroßer Partikel noch Probleme verursachen.
Die maximale Partikelgröße, höhere Perzentilgrößen und der Prozentsatz des Materials oberhalb bestimmter Schwellenwerte können daher gleichermaßen wichtig sein.
2. Wirkungsgrad des Mahlkreislaufs
In Mahlkreisläufen hilft das Verhältnis zwischen Aufgabegröße und Produktgröße bei der Bestimmung der für die Zerkleinerung benötigten Energie.
Ein gängiger Ausdruck dieser Beziehung ist die Bond-Gleichung:
W = 10 × Wi × (1/√P80 − 1/√F80)
Wo:
- W ist die geschätzte spezifische Energie, die benötigt wird, typischerweise in kWh/t.
- Wi ist der Bond Work Index.
- F80 ist die Durchgangsgröße des Zulaufs beim 80%.
- P80 ist die 80%-konforme Größe des Produkts.
In der herkömmlichen Form der Gleichung werden F80 und P80 in Mikrometern (µm) angegeben.
Der Bond-Arbeitsindex wird durch standardisierte Prüfverfahren oder andere geeignete Charakterisierungsmethoden ermittelt; er wird nicht allein aus F80 und P80 berechnet. Die Gleichung liefert eine Schätzung des Schleifenergiebedarfs, und in der Praxis können zusätzliche Korrekturfaktoren erforderlich sein.
Die Genauigkeit von Schätzungen des Mahlenergiebedarfs hängt auch vom verwendeten Bond-Arbeitsindex ab. Probenvorbereitung, Partikelgröße und Testmethodik können dessen Bestimmung beeinflussen. Nikolić und Trumić (2021) untersuchten diese Aspekte für feinere Proben und hoben die Bedeutung geeigneter Methoden zur Bestimmung des Bond-Arbeitsindex hervor.
Im Allgemeinen erfordert die Herstellung eines feineren Produkts aus demselben Ausgangsmaterial zusätzlichen Mahlenergieaufwand. Ziel ist es daher nicht immer, den P80-Wert zu minimieren, sondern die für den nachfolgenden Prozess benötigte Partikelgröße ohne unnötigen Energieverbrauch zu erreichen.
3. Mineralgewinnung und -rückgewinnung
Viele Mineralaufbereitungsverfahren erfordern, dass wertvolle Mineralien vor der Trennung ausreichend vom umgebenden Material freigesetzt werden.
Wird beim Mahlen zu grobes Material erzeugt, können wertvolle Mineralien in größeren Partikeln eingeschlossen bleiben. Wird das Material feiner als nötig gemahlen, wird zusätzliche Energie verbraucht, und ein Überschuss an Feinanteilen kann bei einigen Trennverfahren Probleme verursachen.
Der geeignete P80-Wert hängt von der Mineralogie des Erzes, den Freisetzungseigenschaften und den Anforderungen der Weiterverarbeitung ab.
P80 bietet eine nützliche Betriebsreferenz, misst aber nicht direkt die Mineralfreisetzung oder -gewinnung.
4. Kompatibilität und Durchsatz des Brecheraufgabematerials
Das Material, das in jede Verarbeitungsstufe gelangt, muss für die jeweiligen Verarbeitungsanlagen geeignet sein.
Grobes oder stark schwankendes Aufgabematerial kann die Brecherbeladung, den Durchsatz und die Anlagenleistung beeinträchtigen. Umgekehrt können auch übermäßige Feinanteile oder Material außerhalb der gewünschten Aufgabeverteilung die Effektivität der Anlagen beeinträchtigen.
Die Überwachung der Korngrößenverteilung des Aufgabematerials hilft dabei, sich ändernde Bedingungen zu erkennen, bevor sie zu dauerhaften Verarbeitungsproblemen werden.
P80 eignet sich gut zur Überwachung der allgemeinen Korngröße des Aufgabematerials, während zusätzliche PSD-Messungen dabei helfen können, problematische Überkorn- oder Feinkornanteile zu identifizieren.
5. Prozesssteuerung und -optimierung
Wiederholte Partikelgrößenmessungen können den Betrieben helfen zu verstehen, ob das Material innerhalb eines akzeptablen Betriebsbereichs bleibt.
Je nach Verfahren können die Informationen Folgendes unterstützen:
- Bewertung der Brechereinstellungsanpassungen.
- Überwachung der Aufgabe- und Austragsbedingungen des Brechers.
- Identifizierung von Veränderungen in der Screening-Leistung.
- Beurteilung der Variabilität der Mahlkreislaufzufuhr.
- Vergleich von Material aus verschiedenen Quellen oder Betriebsperioden.
Für geeignete Förderbandanwendungen, Solo Complete bietet automatisierte PSD-Messungen, die zur Überwachung von P80 und anderen Partikelgrößenindikatoren während des Materialdurchlaufs verwendet werden können.
Eine Erklärung, wie Fragmentierungsmessungen über mehrere Verarbeitungsstufen hinweg angewendet werden können, finden Sie unter Von der Sprengung zur Mühle: Nutzung von Fragmentierungsdaten zur Verbesserung der Bergbauleistung.
Veröffentlichte Studien untersuchten auch den Zusammenhang zwischen Partikelgrößenmessungen und der Produktivität von Brechern, der Mahlleistung und der Prozessstabilität. Praktische Beispiele für diese Anwendungen finden Sie unter [Link einfügen]. WipWare-Fallstudien: Fragmentierung und Prozessüberwachung.
Wie verändert sich der P80-Wert zwischen den Prozessphasen?
Der P80-Wert kann an mehreren Stellen innerhalb eines Brech- und Mahlkreislaufs gemessen werden, es gibt jedoch keinen universellen Zielwert für jede Stufe.
| Prozessphase | Wie P80 verwendet werden kann |
|---|---|
| Primärzerkleinerung | Bewerten Sie die Korngröße des Grobprodukts und die Veränderungen der Brecherleistung. |
| Sekundärzerkleinerung | Überwachen Sie die weitere Größenreduzierung und die Konsistenz der nachgelagerten Zufuhr. |
| Tertiäre Zerkleinerung | Beurteilen Sie die Produktgröße und die Einhaltung der Prozessanforderungen. |
| Aufgabematerial für die Mahlmühle | Charakterisierung des eingehenden Materials und der Änderungen der Zufuhrgröße |
| Schleifkreislaufprodukt | Prüfen Sie, ob das Material die für die Weiterverarbeitung erforderliche Feinheit erreicht hat. |
Der geeignete Größenbereich hängt von der Gerätekonstruktion, den Materialeigenschaften und dem beabsichtigten Produkt ab.
Genauso wichtig ist, dass die Messtechnik für die jeweiligen Partikelgrößen geeignet ist.
Beispielsweise stellt die automatisierte optische Analyse von grobem Material auf einem Förderband andere Messanforderungen als die Bewertung eines fein gemahlenen Produkts mit Partikeln im Mikrometerbereich.
Sehen Größenbereiche in der Förderbandanalyse verstehen Eine Erklärung, wie Sichtfeld, Kameraauflösung und Installationsgeometrie die detektierbaren Partikelgrößen beeinflussen, finden Sie hier.
Faktoren, die den P80-Wert beeinflussen
Die Partikelgrößenverteilung kann sich aus vielen Gründen ändern, unter anderem aufgrund von Schwankungen im Material selbst und aufgrund von Anpassungen im Herstellungsprozess.
Wichtige Einflussfaktoren sind unter anderem die Härte des Gesteins und geologische Eigenschaften, die Sprengfragmentierung, die Brechereinstellungen, der Geräteverschleiß, die Zufuhrrate, die Siebleistung und die Betriebsbedingungen.
Im Bergbau können Schwankungen bereits auftreten, bevor das Material die Aufbereitungsanlage erreicht. Veränderungen der geologischen Gegebenheiten oder der Sprengbedingungen können die Korngrößenverteilung des dem Primärbrecher zugeführten Materials beeinflussen.
Unser Leitfaden zu Grundlagen der Gesteinssprengung und -fragmentierung untersucht die Bedingungen und Sprengplanungsvariablen, die die anfängliche Fragmentierung von Gestein beeinflussen.
Da diese Faktoren miteinander interagieren können, sollte eine Änderung des P80-Wertes als Hinweis darauf betrachtet werden, dass sich die Stoffverteilung verändert hat – und nicht als automatischer Beweis für eine bestimmte Ursache.
Warum P80 nicht allein verwendet werden sollte
Obwohl der P80-Wert ein wichtiges Messkriterium ist, können zwei Materialien mit dem gleichen P80-Wert eine deutlich unterschiedliche Partikelgrößenverteilung aufweisen.
Die eine kann mehr Feinstaub enthalten, während die andere eine höhere Konzentration an übergroßen Partikeln aufweisen kann.
Für eine umfassendere Prozessevaluation kann P80 zusätzlich berücksichtigt werden:
- Andere Perzentilgrößen, wie zum Beispiel D50 oder D95.
- Maximale Partikelgröße, insbesondere dort, wo Übergröße ein Risiko darstellt.
- Prozentsatz derjenigen, die eine definierte Größe erreichen oder behalten werden, wie beispielsweise das Öffnen eines Bildschirms oder das Überschreiten einer Prozessschwelle.
- Die vollständige PSD-Kurve, einschließlich Änderungen der Verteilungsform.
- Spezifikationsumschläge, wobei für den Prozess akzeptable Partikelgrößengrenzen definiert wurden.
Die geeignete Kombination hängt davon ab, was der Betrieb steuern muss.
Beispielsweise kann ein Brecher neben einem zulässigen P80-Bereich auch eine maximale Aufgabekorngröße vorschreiben. Ein Mahlkreislauf muss möglicherweise sowohl die Gesamtkörnung des Aufgabematerials als auch Änderungen des Feinkornanteils überwachen.
Am nützlichsten sind jene Messgrößen, die in direktem Zusammenhang mit einer operativen Entscheidung stehen.
Abschluss
P80 bietet eine praktische Möglichkeit, Partikelgrößenverteilungen während des gesamten Brech- und Aufbereitungsprozesses zu beschreiben und zu vergleichen.
Es hilft Betrieben, die Größenreduzierung zu bewerten, Prozessziele festzulegen, die Materialvariabilität zu überwachen und den Zusammenhang zwischen den Eigenschaften des Ausgangsmaterials und den Anforderungen nachgelagerter Prozesse zu verstehen.
Ein geeigneter P80-Wert ist jedoch nicht unbedingt der kleinstmögliche Wert. Es ist der Wert, der die Anforderungen des Prozesses erfüllt.
In Kombination mit anderen PSD-Messungen, repräsentativer Probenahme und relevanten Betriebsinformationen wird P80 zu einem aussagekräftigeren Indikator für die Prozessleistung.
WipWare bietet Werkzeuge zur Messung der Partikelgrößenverteilung durch Feldanalyse, Fahrzeugüberwachung und automatisierte Förderbandmessung.
Entdecken Sie unsere Messtechnologien oder WipWare kontaktieren um die für Ihren Betrieb relevantesten Partikelgrößenmessungen zu besprechen.
Referenzen
Nikolić, V. & Trumić, M. (2021). Ein neuer Ansatz zur Berechnung des Bond-Arbeitsindex für feinere Proben. Mineralientechnik, 165, 106858.
 WipWare