


Kırma ve mineral işleme işlemlerinde, parçacık boyutu dağılımı (PSD), malzemenin bir işlem boyunca nasıl davrandığının önemli bir ölçüsüdür. En yaygın kullanılan göstergelerden biri şudur: P80, Bu, malzemenin 80%'sinin geçtiği parçacık boyutunu tanımlar.
P80, mühendislerin kırma ve öğütme performansını değerlendirmelerine, ürün boyut hedeflerini belirlemelerine ve malzeme özelliklerinin işleme aşamaları arasında nasıl değiştiğini anlamalarına yardımcı olur. Bununla birlikte, parçacık boyutu dağılımının yalnızca bir parçasıdır ve kullanışlılığı nasıl ölçüldüğüne ve uygulandığına bağlıdır.
P80 Nedir?
P80, malzemenin 80%'sinin geçtiği parçacık boyutudur ve genellikle kütlenin yüzdesi olarak ifade edilir.
Örneğin, kırılmış cevherin P80 değeri 120 mm ise:
- Malzemenin kütlece yaklaşık 80%'si 120 mm'den küçüktür.
- Yaklaşık 20%, 120 mm'den daha büyüktür.
Daha küçük bir P80 değeri genellikle daha ince bir malzeme dağılımını, daha büyük bir P80 değeri ise daha kaba bir dağılımı gösterir.
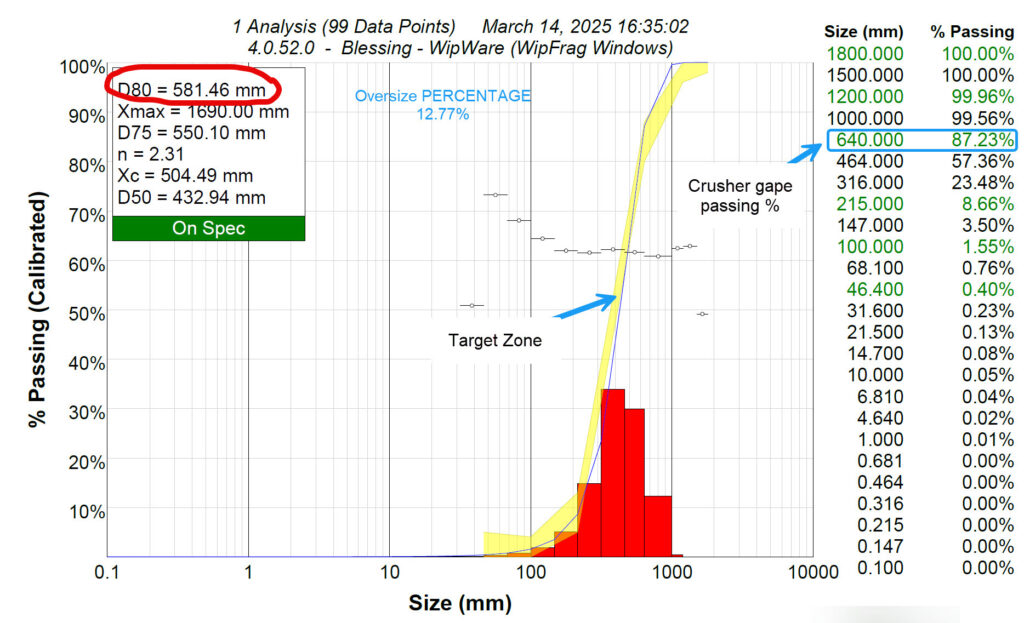
P80, farklı parçacık boyutlarında geçen malzemenin yüzdesini gösteren kümülatif parçacık boyutu dağılım eğrisinden belirlenir.
P80, F80 ve D80: Aralarındaki Fark Nedir?
Bu terimler birbirine çok benzeyen ölçümleri tanımlar, ancak genellikle farklı bağlamlarda kullanılırlar.
| Terim | Anlam | Ortak uygulama |
|---|---|---|
| P80 | 80% bir işlemin geçiş boyutu pürün | Kırıcı veya öğütücü devresi çıkışı |
| F80 | 80% bir işlemin geçiş boyutu fihtiyaç | Kırıcıya veya öğütücüye giren malzeme |
| D80 | 80% parçacık boyutunun geçiş boyutu ddağıtım | Genel parçalanma analizi ve malzeme karakterizasyonu |
Örneğin, bir malzeme kırıcıya 300 mm'lik bir F80 boyutuyla girip 75 mm'lik bir P80 boyutuyla çıkarsa, 80% geçiş boyutu dört kat azalmış olur.
WipWare'in WipFrag Yazılımlar genellikle D50, D80 ve D95 dahil olmak üzere D değerlerini kullanarak yüzdelik dilim boyutlarını rapor eder. D80, P80 ile aynı yüzdelik dilimi temsil eder, ancak ölçüm yöntemleri arasındaki karşılaştırmalarda örnekleme ve analiz yaklaşımları dikkate alınmalıdır.
D değerlerinin ve parçacık boyutu dağılım eğrilerinin okunması hakkında daha fazla bilgi için, aşağıdaki bölüme bakın. WipFrag Sonuç Yorumlama Kılavuzu.
P80 Nasıl Belirlenir?
P80, parçacık boyutu dağılımından elde edilir. Ölçüm yöntemi, malzemeye, parçacık boyutlarına ve çalışma koşullarına bağlıdır.
Elek Analizi
Geleneksel elek analizinde, temsili bir malzeme örneği, giderek küçülen açıklıklara sahip bir dizi elekten geçirilir.
Her boyutta tutulan malzeme tartılır ve kümülatif geçiş yüzdesi hesaplanır. P80, elde edilen dağılımda 80%'nin geçişine karşılık gelen boyuttur.
Elek analizi, kütle bazlı doğrudan bir ölçüm sağlar ancak malzeme toplama, işleme ve laboratuvar işlemlerini gerektirebilir.
Görüntü Tabanlı Parçacık Boyutu Analizi
Görüntü tabanlı yöntemler, dijital görüntülerde görülebilen parçacıkları tanımlayarak ve ölçerek parçacık boyutu dağılımlarını tahmin eder.
WipWare teknolojileri çeşitli ölçüm yaklaşımlarını desteklemektedir:
- WipFrag Arazide, laboratuvarda, yer altında veya İHA ile toplanan fotoğrafları analiz eder.
- Reflex Boşaltma sırasında araç yüklerinin veya malzemenin otomatik ölçümünü sağlar.
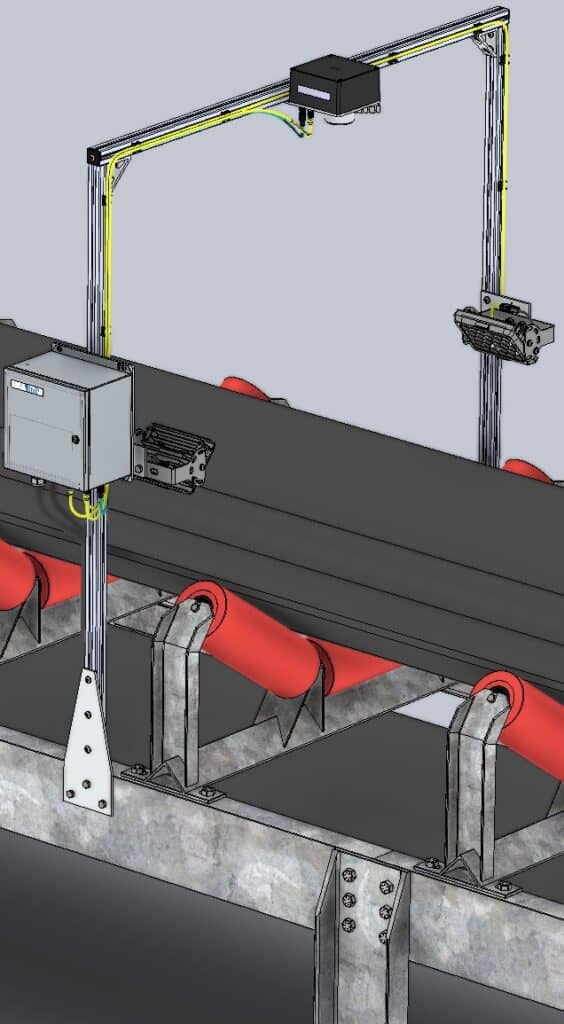
- Solo Konveyörler ve proses hatlarında hareket eden malzemenin tekrarlanan ölçümlerini sağlar.
Solo ve Reflex'in Complete konfigürasyonları PSD ölçümleri sağlarken, Basic konfigürasyonları maksimum parçacık boyutu ve renk izlemeye odaklanmaktadır.
Fiziksel eleme yönteminin aksine, optik ölçümler görünür parçacıklardan ve bunlarla ilişkili boyut tahmin yöntemlerinden elde edilir. Gömülü, gizlenmiş veya çözümlenemeyecek kadar küçük parçacıklar görüntüden doğrudan ölçülemez.
Gerektiğinde, kalibrasyon ve temsili fiziksel örnekleme, optik sonuçların genel malzeme dağılımıyla ilişkilendirilmesine yardımcı olabilir.
Kırma ve Maden İşleme Süreçlerinde P80 Neden Önemlidir?
1. Kırma Makinesi Performansı ve Ürün Boyutu Kontrolü
Kırıcılar, malzemeyi sonraki aşamalardaki ekipmanlar için uygun boyutlara indirgemek üzere tasarlanmıştır.
P80'in izlenmesi, işletmelerin kırıcı çıktısının daha kaba veya daha ince hale gelip gelmediğini değerlendirmelerine, farklı çalışma koşulları altındaki performansı karşılaştırmalarına ve kırıcı ayarlarındaki değişikliklerin etkisini değerlendirmelerine yardımcı olabilir.
Örneğin, bir kırıcının kapalı taraf ayarında (CSS) yapılan bir ayarlamanın ardından P80'de meydana gelen bir değişiklik, ürün boyutunda bir değişikliğe işaret edebilir.
Ancak, P80 tek başına malzemenin bir sonraki işlem için uygun olup olmadığını belirlemez. Genel P80 değeri hedeflenen değere ulaşsa bile, nispeten küçük bir oranda aşırı büyük parçacık yine de sorunlara neden olabilir.
Bu nedenle, maksimum parçacık boyutu, daha yüksek yüzdelik dilim boyutları ve belirli eşiklerin üzerindeki malzeme yüzdesi de aynı derecede önemli olabilir.
2. Öğütme Devresi Verimliliği
Öğütme devrelerinde, besleme boyutu ile ürün boyutu arasındaki ilişki, boyut küçültme için gereken enerjiyi belirlemeye yardımcı olur.
Bu ilişkinin yaygın bir ifadesi Bond denklemidir:
W = 10 × Wi × (1/√P80 − 1/√F80)
Nerede:
- W Tahmini özgül enerji gereksinimini ifade eder ve genellikle kWh/t cinsindendir.
- Wi Tahvil Çalışma Endeksi'dir.
- F80 80% besleme hattının geçiş boyutu nedir?.
- P80 Ürünün 80% geçme boyutudur.
Denklemin geleneksel biçiminde, F80 ve P80 mikrometre (µm) cinsinden ifade edilir.
Bond Work Index, standartlaştırılmış testler veya diğer uygun karakterizasyon yöntemleri ile belirlenir; yalnızca F80 ve P80 değerlerinden hesaplanmaz. Denklem, taşlama enerjisi gereksinimlerinin bir tahminini sağlar ve pratik uygulamalar ek düzeltme faktörleri gerektirebilir.
Öğütme enerjisi tahminlerinin doğruluğu, kullanılan Bond İş Endeksi'ne de bağlıdır. Numune hazırlama, parçacık boyutu ve test metodolojisi, endeksin belirlenmesini etkileyebilir. Nikolić ve Trumić (2021), daha ince numuneler için bu hususları inceleyerek, Bond İş Endeksi'nin belirlenmesinde uygun yöntemlerin önemini vurgulamıştır.
Genel olarak, aynı hammaddeden daha ince bir ürün elde etmek ek öğütme enerjisi gerektirir. Bu nedenle amaç her zaman P80'i en aza indirmek değil, gereksiz enerji tüketimi olmadan sonraki işlem için gerekli parçacık boyutunu elde etmektir.
3. Minerallerin Serbest Bırakılması ve Geri Kazanımı
Birçok mineral işleme operasyonunda, değerli minerallerin ayrıştırılmadan önce çevrelerindeki malzemelerden yeterince arındırılması gerekmektedir.
Öğütme işlemi sonucunda çok iri taneli malzeme elde edilirse, değerli mineraller daha büyük parçacıkların içinde hapsolabilir. Malzeme gerekenden daha ince öğütülürse, ek enerji tüketilir ve aşırı ince taneler bazı ayırma işlemlerinde sorun yaratabilir.
Uygun P80 değeri, cevherin mineralojisine, ayrışma özelliklerine ve sonraki işleme gereksinimlerine bağlıdır.
P80, kullanışlı bir işletme referansı sağlar ancak mineral ayrışmasını veya geri kazanımını doğrudan ölçmez.
4. Kırıcı Besleme Uyumluluğu ve Verim
Her işleme aşamasına giren malzeme, onu alan ekipman için uygun olmalıdır.
Kaba veya oldukça değişken besleme, kırıcı yüklemesini, verimi ve ekipman performansını etkileyebilir. Tersine, aşırı ince taneler veya tercih edilen besleme dağılımının dışında kalan malzeme de ekipmanın ne kadar etkili çalıştığını etkileyebilir.
Yem boyut dağılımlarının izlenmesi, değişen koşulların kalıcı işleme sorunlarına dönüşmeden önce belirlenmesine yardımcı olur.
P80, besleme malzemesinin genel irilik derecesini izlemek için kullanışlıdır; ayrıca ek PSD ölçümleri, sorunlu büyük veya ince taneleri belirlemeye yardımcı olabilir.
5. Proses Kontrolü ve Optimizasyonu
Tekrarlanan parçacık boyutu ölçümleri, işletmelerin malzemenin kabul edilebilir bir çalışma aralığında kalıp kalmadığını anlamalarına yardımcı olabilir.
Sürece bağlı olarak, bilgiler şu konularda destek sağlayabilir:
- Kırıcı ayarlarının değerlendirilmesi.
- Kırıcı besleme ve boşaltma koşullarının izlenmesi.
- Tarama performansındaki değişikliklerin belirlenmesi.
- Öğütme devresi besleme değişkenliğinin değerlendirilmesi.
- Farklı kaynaklardan veya farklı çalışma dönemlerinden elde edilen materyallerin karşılaştırılması.
Uygun konveyör uygulamaları için, Solo Tamamlandı Bu sistem, malzemenin işlem boyunca ilerlerken P80 ve diğer parçacık boyutu göstergelerini izlemek için kullanılabilen otomatik PSD ölçümleri sağlar.
Parçalanma ölçümlerinin birden fazla işleme aşamasında nasıl uygulanabileceğine dair bir açıklama için, bkz. Patlatmadan Değirmene: Madencilik Performansını İyileştirmek için Parçalanma Verilerinin Kullanımı.
Yayınlanmış çalışmalarda ayrıca parçacık boyutu ölçümlerinin kırıcı verimliliği, öğütme performansı ve proses istikrarı ile nasıl ilişkili olduğu da incelenmiştir. Bu uygulamaların pratik örnekleri için bakınız. WipWare Vaka Çalışmaları: Parçalanma ve Süreç İzleme.
P80, işlem aşamaları arasında nasıl değişir?
P80, kırma ve öğütme devresinin çeşitli noktalarında ölçülebilir, ancak her aşama için evrensel bir hedef değer yoktur.
| Süreç aşaması | P80 nasıl kullanılabilir? |
|---|---|
| Birincil kırma | Kaba ürün boyutunu ve kırıcı performansındaki değişiklikleri değerlendirin. |
| İkincil kırma | Ek boyut küçültme ve aşağı akış besleme tutarlılığını izleyin. |
| Üçüncül kırma | Ürün boyutunu ve süreç gereksinimlerine uygunluğunu daha ayrıntılı olarak değerlendirin. |
| Öğütme değirmeni beslemesi | Gelen malzemenin özelliklerini ve besleme boyutundaki değişiklikleri belirleyin. |
| Öğütme devresi ürünü | Malzemenin sonraki işlemler için gerekli inceliğe ulaşıp ulaşmadığını değerlendirin. |
Uygun boyut aralığı, ekipman tasarımına, malzeme özelliklerine ve amaçlanan ürüne bağlıdır.
Aynı derecede önemli olarak, ölçüm teknolojisi ilgili parçacık boyutlarına uygun olmalıdır.
Örneğin, bir konveyör üzerindeki kaba malzemenin otomatik optik analizi, mikrometre cinsinden ölçülen parçacıklar içeren ince öğütülmüş bir ürünün değerlendirilmesinden farklı ölçüm gereksinimlerine sahiptir.
Görmek Konveyör Bant Analizinde Boyut Aralıklarını Anlamak Görüş alanı, kamera çözünürlüğü ve kurulum geometrisinin algılanabilir parçacık boyutlarını nasıl etkilediğine dair bir açıklama için.
P80'i Etkileyen Faktörler
Parçacık boyutu dağılımı, malzemenin kendisindeki farklılıklar ve işlemde yapılan ayarlamalar da dahil olmak üzere birçok nedenden dolayı değişebilir.
Önemli etkiler arasında kaya sertliği ve jeolojik özellikler, patlatma sonucu oluşan parçalanma, kırıcı ayarları, ekipman aşınması, besleme hızı, eleme performansı ve işletme koşulları yer almaktadır.
Madencilik işlemlerinde, malzeme işleme tesisine girmeden önce bile farklılıklar başlayabilir. Jeolojik yapıdaki veya patlatma koşullarındaki değişiklikler, birincil kırıcıya iletilen malzemenin boyut dağılımını etkileyebilir.
Rehberimiz Kaya Patlatma ve Parçalama İşlemlerini Anlamak Kayaların ilk parçalanmasını etkileyen koşulları ve patlatma tasarımı değişkenlerini inceler.
Bu faktörler etkileşime girebileceğinden, P80'deki bir değişiklik, malzeme dağılımının değiştiğinin bir göstergesi olarak değerlendirilmelidir; belirli bir nedenin otomatik kanıtı olarak değil.
P80'in Tek Başına Kullanılmaması Gereken Nedenler
P80 önemli bir ölçüm olsa da, aynı P80 değerine sahip iki malzemenin parçacık boyutu dağılımları önemli ölçüde farklı olabilir.
Birinde daha fazla ince tanecik bulunabilirken, diğerinde daha büyük boyutlu parçacıkların konsantrasyonu daha yüksek olabilir.
Daha kapsamlı bir süreç değerlendirmesi için P80 aşağıdakilerle birlikte ele alınabilir:
- Diğer yüzdelik dilim boyutları, Örneğin D50 veya D95 gibi.
- Maksimum parçacık boyutu, Özellikle de aşırı büyüklük risk oluşturduğu durumlarda.
- Belirli bir boyutta geçen veya kalanların yüzdesi, Ekran açılışı veya işlem eşiği gibi.
- Tam PSD eğrisi, Dağılım şeklindeki değişiklikler de dahil olmak üzere.
- Teknik özellik zarfları, Burada süreç, kabul edilebilir parçacık boyutu sınırlarını tanımlamıştır.
Uygun kombinasyon, operasyonun neyi kontrol etmesi gerektiğine bağlıdır.
Örneğin, bir kırıcı, kabul edilebilir bir P80 aralığına ek olarak maksimum besleme boyutu sınırına da ihtiyaç duyabilir. Bir öğütme devresi, hem genel besleme iriliğini hem de ince tanecik içeriğindeki değişiklikleri izlemeye ihtiyaç duyabilir.
En faydalı ölçümler, doğrudan operasyonel bir kararla bağlantılı olanlardır.
Çözüm
P80, kırma ve mineral işleme süreçleri boyunca parçacık boyutu dağılımlarını tanımlamak ve karşılaştırmak için pratik bir yöntem sunar.
Bu, işletmelerin boyut küçültmeyi değerlendirmesine, süreç hedeflerini belirlemesine, malzeme değişkenliğini izlemesine ve besleme özellikleriyle sonraki aşama gereksinimleri arasındaki ilişkiyi anlamasına yardımcı olur.
Ancak, uygun bir P80 değeri, mutlaka elde edilebilecek en küçük değer olmak zorunda değildir. Bu değer, sürecin gereksinimlerini destekleyen değerdir.
Diğer PSD ölçümleri, temsili örnekleme ve ilgili işletme bilgileriyle birleştirildiğinde, P80 proses performansının daha kullanışlı bir göstergesi haline gelir.
WipWare, saha analizi, araç izleme ve otomatik konveyör ölçümü yoluyla parçacık boyutu dağılımını ölçmek için araçlar sağlar.
Sitemizi keşfedin ölçüm teknolojileri veya WipWare ile iletişime geçin İşletmeniz için en uygun parçacık boyutu ölçümlerini görüşmek üzere.
Referanslar
Nikolić, V. ve Trumić, M. (2021). Daha ince numuneler için Bond iş indeksi hesaplamasına yönelik yeni bir yaklaşım. Maden Mühendisliği, 165, 106858.
 WipWare