

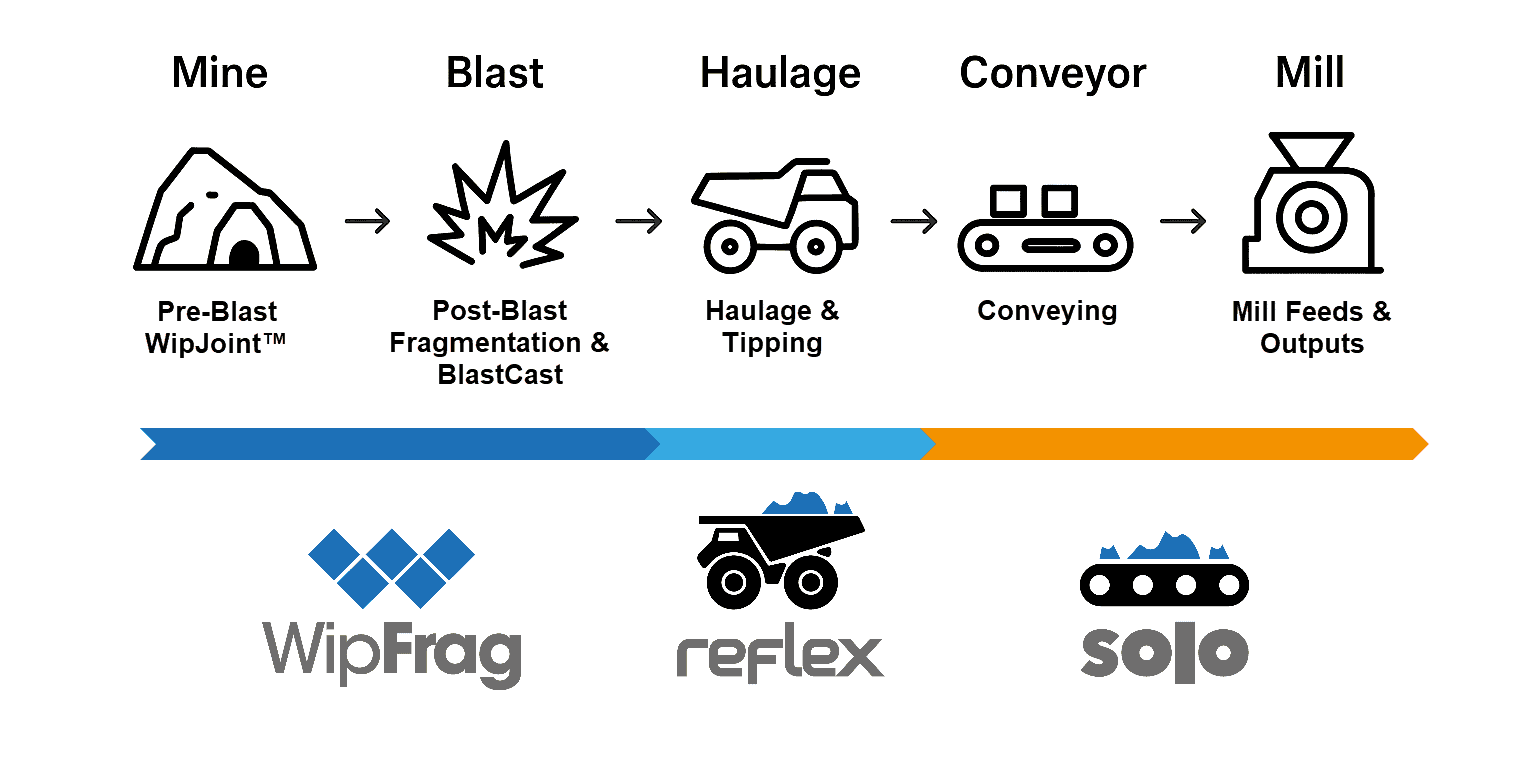
Parçalanma ölçümlerinin, kaya karakterizasyonu, kırıcı besleme takibi ve sürekli parçacık boyutu analizi de dahil olmak üzere, patlatmadan mineral işlemeye kadar daha iyi kararlar alınmasına nasıl destek sağladığını keşfedin.
İçindekiler
- 1. Ölçümden değil, süreçten başlayın.
- 2. Patlatmadan Önce: Kaya Kütlesini Anlamak
- 3. Patlatma Sonrası: Oluşanların Ölçülmesi
- 4. Ocaktan Tesise: Taşıma Sırasında Malzeme Ölçümü
- 5. İşlem Süreci Boyunca: Sürekli Konveyör İzleme
- 6. Ölçüm Yapılacak Yeri Seçmek
- 7. Periyodik Örnekleme ve Sürekli İzleme
- 8. Ölçümleri Süreç Kararlarına Dönüştürme
- 9. Vaka Çalışması: Patlatma Parçalanmasının Kırıcı Gereksinimlerine Bağlanması
- 10. Bir Madenin Ömrü Boyunca Uzun Vadeli Görünürlük Oluşturmak
- Çözüm
Kaya parçalanması, madencilik ve mineral işleme süreçlerinin neredeyse her aşamasını etkiler. Patlatma sonucu oluşan malzemenin boyutu ve dağılımı, kazılmasının, taşınmasının, kırılmasının ve öğütülmesinin ne kadar verimli olabileceğini etkiler. Parçalanmadaki değişiklikler, ekipman performansını, işleme maliyetlerini ve bir işlem sırasında hareket eden malzemenin tutarlılığını etkileyebilir.
Ancak bu aşamalar genellikle birbirinden bağımsız olarak değerlendirilir. Patlatma ekipleri sonuçlarını değerlendirir, kırıcı operatörleri ekipman performansını izler ve işleme personeli besleme koşullarındaki değişikliklere yanıt verir. Bu faaliyetleri birbirine bağlayan güvenilir ölçümler olmadan, değişkenliğin nereden kaynaklandığını veya hangi ayarlamaların en büyük faydayı sağlayacağını belirlemek zor olabilir.
Parçalanma ölçümü, malzeme boyutunu ve diğer özelliklerini karşılaştırılabilir, izlenebilir ve operasyonel kararlara rehberlik etmek için kullanılabilen verilere dönüştürerek bu aşamaları birbirine bağlamaya yardımcı olur.
Patlatma öncesi kaya karakterizasyonundan sürekli konveyör izlemesine kadar, ocaktan tesise kadar parçalanma izleme, işletmelerin malzeme davranışını anlamalarına, süreç performansını değerlendirmelerine ve bir madenin ömrü boyunca iyileştirme fırsatlarını belirlemelerine yardımcı olur.
Şuraya atla:
1. Ölçümden değil, süreçten başlayın.
•
2. Patlatmadan Önce: Kaya Kütlesini Anlamak
•
3. Patlatma Sonrası: Oluşanların Ölçülmesi
•
4. Ocaktan Tesise: Taşıma Sırasında Malzeme Ölçümü
•
5. İşlem Süreci Boyunca: Sürekli Konveyör İzleme
•
6. Ölçüm Yapılacak Yeri Seçmek
•
7. Periyodik Örnekleme ve Sürekli İzleme
•
8. Ölçümleri Süreç Kararlarına Dönüştürme
•
9. Vaka Çalışması: Patlatma Parçalanmasının Kırıcı Gereksinimlerine Bağlanması
•
10. Bir Madenin Ömrü Boyunca Uzun Vadeli Görünürlük Oluşturmak
•
•
1. Ölçümden değil, süreçten başlayın.
Parçalanmayı nerede ölçeceğinize karar vermeden önce, işlemin neyi başarmayı amaçladığını anlamak önemlidir.
Bir işlem için kabul edilebilir bir parçacık boyutu dağılımı (PSD), başka bir işlem için uygun olmayabilir. Büyük bir birincil kırıcı tarafından kolayca işlenebilen malzeme, daha küçük bir sonraki kırıcıda zorluklar yaratabilir. Benzer şekilde, bir işlemde istikrarlı öğütme performansını destekleyen besleme özellikleri, başka bir işlemde istenmeyen özellikler olabilir.
Dolayısıyla ilk adım, her bir süreç için önemli olan malzeme özelliklerini belirlemektir.
Bunlar şunları içerebilir:
- Kırıcıya veya malzeme taşıma sistemine giren maksimum parçacık boyutu.
- Kırıcıya veya öğütücüye beslenen parçacıkların boyut dağılımı.
- Kabul edilebilir boyut aralığındaki malzemenin yüzdesi.
- İşleme aşamaları arasında parçacık boyutunda veya şeklinde meydana gelen değişiklikler.
- Madencilik bölgeleri veya hammadde kaynakları arasındaki malzeme özelliklerindeki farklılıklar.
- Agrega tane boyut dağılımı gereksinimlerine veya diğer ürün özelliklerine uygunluk.
Bu gereksinimler anlaşıldıktan sonra, operasyon bunları değerlendirmek için gereken ölçümleri belirleyebilir.
Parçacık Boyutu Dağılımını Anlamak
Parçacık boyutu dağılımı, bir malzeme örneği içindeki farklı parçacık boyutlarının göreceli oranlarını tanımlar.
Genellikle, belirli bir parçacık boyutundan daha küçük malzemenin yüzdesini gösteren, kümülatif geçiş yüzdesi eğrisi olarak sunulur.
Sıklıkla kullanılan ölçümlerden biri şudur: P80, Bu, malzemenin 80%'sinin geçtiği parçacık boyutudur. P50 ve P95 gibi diğer ölçümler, dağılımın farklı kısımlarını tanımlar.
P80, besleme ve ürün boyutlarını karşılaştırmak, proses değişikliklerini izlemek ve kırma ve öğütme performansını değerlendirmek için kullanışlıdır. Bununla birlikte, malzemenin eksiksiz bir tanımı olarak ele alınmamalıdır.
İki numune aynı P80 değerine sahip olabilirken, içerdikleri iri taneli, orta boy veya ince taneli parçacıkların oranları çok farklı olabilir.
Örneğin, kırıcı tıkanmalarıyla ilgili bir operasyonda en büyük parçacıkların ve belirli bir boyut sınırını aşanların yüzdesinin izlenmesi gerekebilir. Bu durumda, P80 tek başına karar vermek için gereken bilgiyi sağlamayabilir.
Daha ayrıntılı bir açıklama için bakınız. Kırma ve Malzeme İşlemede P80'i Anlamak.
Spesifikasyon Zarflarının Kullanımı
Bir spesifikasyon zarfı, parçacık boyutu dağılımı için kabul edilebilir sınırları tanımlar.
Operatörler, PSD eğrisini bağlamdan bağımsız olarak değerlendirmek yerine, ölçülen sonuçları kabul edilebilir malzeme boyutlarının belirlenmiş bir aralığıyla karşılaştırabilirler.
Bu sınırlar, ekipman gereksinimlerine, ürün özelliklerine, işletme hedeflerine veya diğer performans kriterlerine dayanabilir.
Örneğin, bir kırıcı makinenin kabul edilebilir maksimum besleme boyutu olabilirken, bir agrega üreticisinin ürün tane boyut dağılımını belirtilen sınırlar içinde tutması gerekebilir.
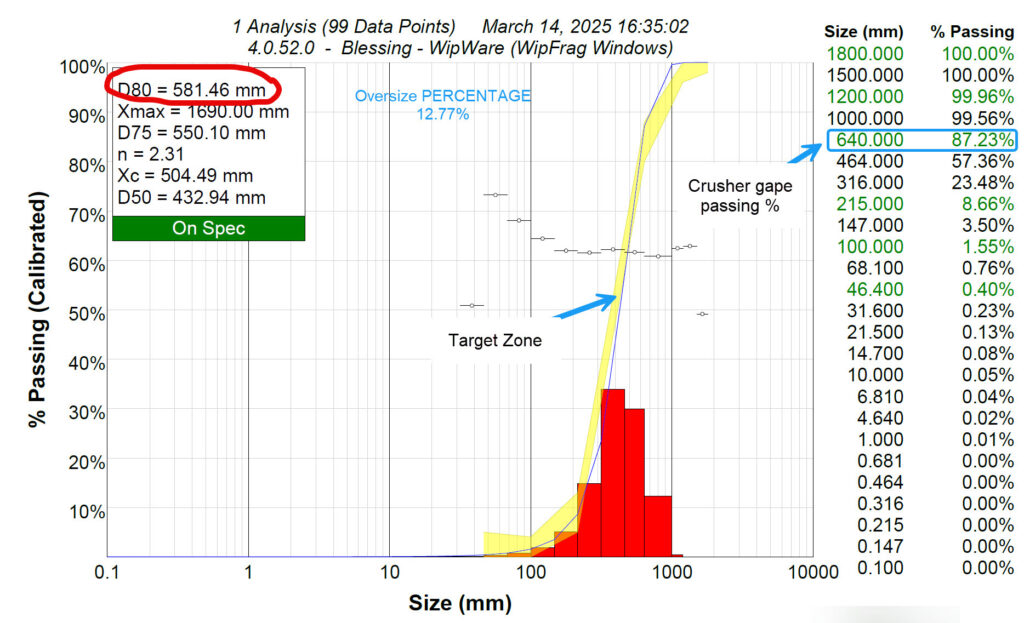
WipWare'in ölçüm teknolojileri, operatörlerin malzemeyi tanımlanmış parçacık boyutu kriterlerine göre değerlendirmesine yardımcı olabilir. WipFrag'de, spesifikasyon zarfları, ölçülen PSD eğrilerini istenen dağılımla karşılaştırmak için görsel bir referans sağlar.
Ölçüm almadan önce kabul edilebilir malzemenin ne olduğunu belirleyerek, işletmeler anlamlı sapmaları daha kolay tespit edebilir ve daha fazla araştırma veya düzeltici eylemin ne zaman gerekli olduğunu belirleyebilir.
Şuraya atla:
1. Ölçümden değil, süreçten başlayın.
•
2. Patlatmadan Önce: Kaya Kütlesini Anlamak
•
3. Patlatma Sonrası: Oluşanların Ölçülmesi
•
4. Ocaktan Tesise: Taşıma Sırasında Malzeme Ölçümü
•
5. İşlem Süreci Boyunca: Sürekli Konveyör İzleme
•
6. Ölçüm Yapılacak Yeri Seçmek
•
7. Periyodik Örnekleme ve Sürekli İzleme
•
8. Ölçümleri Süreç Kararlarına Dönüştürme
•
9. Vaka Çalışması: Patlatma Parçalanmasının Kırıcı Gereksinimlerine Bağlanması
•
10. Bir Madenin Ömrü Boyunca Uzun Vadeli Görünürlük Oluşturmak
•
•
2. Patlatmadan Önce: Kaya Kütlesini Anlamak
Parçalanma, kayanın kendi özellikleriyle başlar.
Kayaların dayanıklılığı, yoğunluğu, eklem aralıkları, tabakalanmaları, fayları ve diğer jeolojik özellikler, patlayıcı enerjinin malzeme ile nasıl etkileşime girdiğini ve parçaların nasıl oluştuğunu etkiler.
Sondaj desenleri ve patlayıcı yükleme yöntemleri aynı kalsa bile, jeolojik koşullardaki değişiklikler farklı parçalanma sonuçları doğurabilir.
Patlatma işleminden önce bu koşulları anlamak, sonrasında sonuçları değerlendirirken değerli bir bağlam sağlar.
WipJoint ile Kaya Yapısı Karakterizasyonu
WipFrag şunları içerir: WipJoint, Kayaların yüzeylerinin fotoğraflarından kaya yapısını karakterize etmek için kullanılan bir araç.
WipJoint, tahmini Kaya Kalitesi Sınıflandırması (RQD) ve yerinde görünen blok boyutunun yanı sıra, görünür eklem yönelimini, aralığını ve sürekliliğini ölçer.
Bu ölçümler, bir kaya kütlesi içindeki yapısal varyasyonları tanımlamaya yardımcı olur ve bu varyasyonlar malzemenin patlatmaya nasıl tepki vereceğini etkileyebilir.
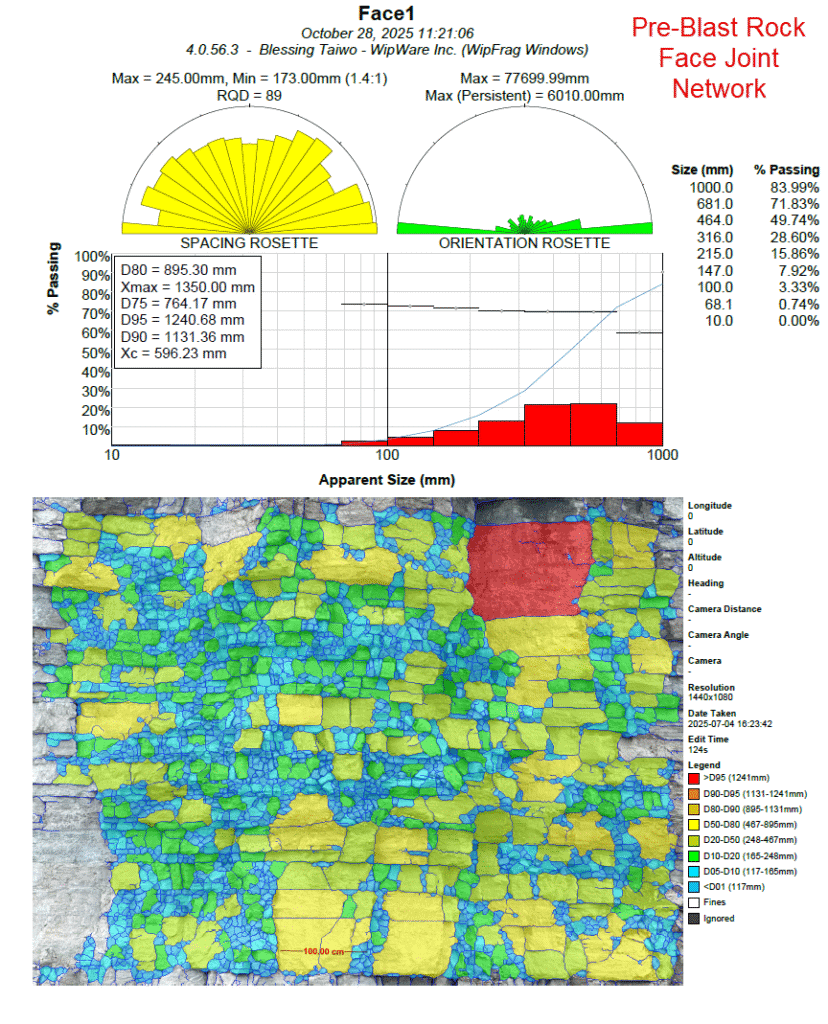
Örneğin, yoğun çatlaklı bir bölge, daha büyük ve daha sağlam kaya blokları içeren bitişik bir alandan farklı şekilde kırılabilir.
Patlama öncesi yapısal özelliklerin, sonrasında oluşan parçalanma ile karşılaştırılması, mühendislerin bu farklılıkları daha iyi anlamalarına ve jeolojik koşulların patlatma performansı üzerindeki etkisini değerlendirmelerine yardımcı olabilir.
Parçalanma Hedeflerinin Belirlenmesi
Patlama öncesinde, operasyon ayrıca aşağı akış ekipmanının gereksinimlerine bağlı olarak parçalanma hedefleri de belirleyebilir.
Bu hedefler arasında, ikincil kırma gerektiren aşırı büyük malzemelerin sınırlandırılması, birincil kırıcı için uygun besleme boyutunun üretilmesi veya sonraki işlemler için belirli bir parçacık boyutu dağılımının korunması yer alabilir.
Uygun yerlerde, WipFrag'in BlastCast Bu araç, modellenen parçalanmayı önceki patlamalardan elde edilen ölçülen sonuçlarla karşılaştırmak için kullanılabilir.
BlastCast, patlatma tasarım parametrelerine, patlayıcı özelliklerine ve kaya koşullarına bağlı olarak parçalanmayı tahmin etmek için Kuz-Ram-Cunningham-Ouchterlony (KCO) modelini kullanır.
Mühendisler, modelin Kaya Faktörünü gerçek parçalanma ölçümlerine göre kalibre ederek, seçilen patlatma tasarım parametrelerindeki değişikliklerin benzer kaya koşulları altında tahmin edilen parçacık boyutu dağılımını nasıl etkileyebileceğini karşılaştırmak için bir temel oluşturabilirler.
Bu değerlendirmeler, olası değişiklikleri değerlendirmek için bir temel oluşturmaktadır; ancak sonucu doğrulamak için gerçek patlatma sonuçlarının ölçülmesi gerekmektedir.
Parçalanmayı etkileyen fiziksel mekanizmalar ve tasarım faktörleri hakkında daha fazla bilgi için bakınız. Kaya Patlatma ve Parçalama İşlemlerini Anlamak.
Şuraya atla:
1. Ölçümden değil, süreçten başlayın.
•
2. Patlatmadan Önce: Kaya Kütlesini Anlamak
•
3. Patlatma Sonrası: Oluşanların Ölçülmesi
•
4. Ocaktan Tesise: Taşıma Sırasında Malzeme Ölçümü
•
5. İşlem Süreci Boyunca: Sürekli Konveyör İzleme
•
6. Ölçüm Yapılacak Yeri Seçmek
•
7. Periyodik Örnekleme ve Sürekli İzleme
•
8. Ölçümleri Süreç Kararlarına Dönüştürme
•
9. Vaka Çalışması: Patlatma Parçalanmasının Kırıcı Gereksinimlerine Bağlanması
•
10. Bir Madenin Ömrü Boyunca Uzun Vadeli Görünürlük Oluşturmak
•
•
3. Patlatma Sonrası: Oluşanların Ölçülmesi
Patlatma işlemi tamamlandıktan sonra, parçalanma analizi, ortaya çıkan malzemenin orijinal hedeflere göre değerlendirilmesi için ilk fırsatı sunar.
Görsel değerlendirmeler, belirgin şekilde büyük boyutlu veya düzensiz parçalanmayı ortaya çıkarabilir, ancak parçacık boyutu dağılımını tutarlı bir şekilde ölçemezler.
WipFrag Bu sistem, açığa çıkan parçalanmış malzemenin fotoğraflarını parçacık boyutu dağılımı ölçümlerine dönüştürerek operatörlerin patlatma sonuçlarını niceliksel olarak karşılaştırmasına olanak tanır.
Görüntüler, hafriyat yığınlarından, teraslardan, yer altı ocaklarından, stok alanlarından ve diğer erişilebilir malzemelerden toplanabilir. İnsansız hava araçları (İHA'lar) ayrıca daha geniş açık alanları kapsayan görüntüler de sağlayabilir.
Patlamaları Karşılaştırma ve Değişkenliği Belirleme
Nicel ölçümler, farklı patlatmalar, maden alanları, jeolojik koşullar ve tasarım konfigürasyonları arasındaki parçalanmayı karşılaştırmayı mümkün kılar.
Örneğin, bir operasyon, ardışık patlatmalarla üretilen aşırı büyük malzeme yüzdesini karşılaştırabilir veya sondaj desenindeki değişikliklerin parçacık boyutu dağılımında bir kaymayla ilişkili olup olmadığını değerlendirebilir.
Birden fazla görüntü birleştirilerek daha geniş bir örnekleme alanı temsil edilebilirken, uygun İHA görüntüleri bir hafriyat yığını boyunca mekansal farklılıkları ortaya çıkarmaya yardımcı olabilir.
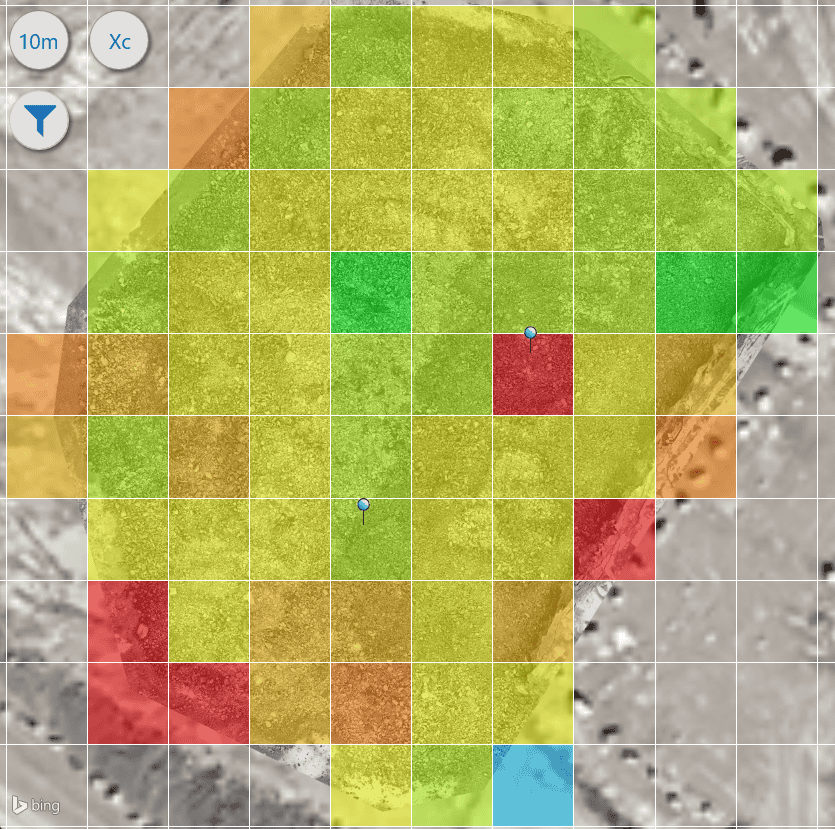
Parçalanma haritası, bir bölgenin diğerine göre sürekli olarak daha büyük parçalar içerdiğini gösterebilir. Jeolojik gözlemler ve sondaj kayıtlarıyla karşılaştırıldığında, bu bilgi daha fazla araştırma gerektiren koşulların belirlenmesine yardımcı olabilir.
Ancak, parçalanma ölçümleri tek başına belirli bir sonucun neden ortaya çıktığını belirlemez. Benzer desenler, kaya yapısındaki, yükteki, aralıktaki, patlayıcı dağılımındaki veya diğer faktörlerdeki farklılıklardan kaynaklanabilir.
En büyük fayda, ölçümlerin ilgili patlama kayıtlarıyla birlikte değerlendirilmesinden elde edilir.
Temsili Malzemenin Ölçülmesi
Herhangi bir örnekleme yönteminde olduğu gibi, parçalanma verilerinin kullanışlılığı, ölçümlerin değerlendirilen malzemeyi temsil edip etmediğine bağlıdır.
Görüntüler, malzeme çeşitliliğini hesaba katacak yeterli sayıda örnek alınarak, uygun yerlerden ve uygun koşullar altında toplanmalıdır.
Fotoğraf analizi, yüzeyde görünen parçacıkları ölçer. Toprağın altında kalan malzeme ve daha büyük parçalar tarafından gizlenen parçacıklar doğrudan ölçülemez.
Pratik rehberlik için bakınız: WipFrag Görüntü Yakalama ve Örnekleme Kılavuzu.
MailFrag ile Profesyonel Parçalanma Analizi
Her işletmenin, dahili olarak parçalanma analizi yapacak personeli, zamanı veya kaynakları olmayabilir.
Bu uygulamalar için WipWare şunları sunar: MailFrag, WipFrag aracılığıyla sunulan profesyonel bir analiz hizmeti.
Kullanıcılar uygun ölçeklendirme bilgileriyle görüntülerini hazırlayıp gönderirler ve WipWare'in analiz uzmanları parçacık sınırlandırma, inceleme ve analiz işlemlerini tamamlarlar. Tamamlanan sonuçlar WipFrag aracılığıyla geri gönderilir.
Bu, analiz işlemini kendileri yapmadan nicel parçalanma ölçümleri gerektiren operasyonlar için bir alternatif sunmaktadır.
MailFrag, özellikle ara sıra yapılan veri parçalanma değerlendirmeleri, özel projeler veya analiz iş akışlarında yardıma ihtiyaç duyan kuruluşlar için oldukça faydalı olabilir.
Bu işlem ister şirket içinde ister MailFrag aracılığıyla gerçekleştirilsin, amaç aynıdır: Anlamlı operasyonel kararları destekleyebilecek güvenilir ve temsili parçalanma ölçümleri elde etmek.
Şuraya atla:
1. Ölçümden değil, süreçten başlayın.
•
2. Patlatmadan Önce: Kaya Kütlesini Anlamak
•
3. Patlatma Sonrası: Oluşanların Ölçülmesi
•
4. Ocaktan Tesise: Taşıma Sırasında Malzeme Ölçümü
•
5. İşlem Süreci Boyunca: Sürekli Konveyör İzleme
•
6. Ölçüm Yapılacak Yeri Seçmek
•
7. Periyodik Örnekleme ve Sürekli İzleme
•
8. Ölçümleri Süreç Kararlarına Dönüştürme
•
9. Vaka Çalışması: Patlatma Parçalanmasının Kırıcı Gereksinimlerine Bağlanması
•
10. Bir Madenin Ömrü Boyunca Uzun Vadeli Görünürlük Oluşturmak
•
•
4. Ocaktan Tesise: Taşıma Sırasında Malzeme Ölçümü
Kazı atıklarından alınan parçalanma ölçümleri, malzemenin operasyonun belirli bir aşamasındaki durumunu tanımlar. Bununla birlikte, farklı alanlar kazıldıkça, karıştırıldıkça, taşındıkça ve işleme tesisine teslim edildikçe malzeme özellikleri önemli ölçüde değişebilir.
Bu da ölçüm için başka bir fırsat yaratıyor.
Reflex ile Araç Yük Analizi
Reflex Bu, nakliye kamyonlarında, yükleyicilerde, vagonlarda ve diğer araçlarda taşınan malzemeler için tasarlanmış otomatik bir partikül ölçüm sistemidir.
Kurulum şekline bağlı olarak, sistem malzemeyi bir araç yükü içinde veya bir alım noktasında boşaltılırken yakalayabilir.

Reflex Basic, odaklanmış maksimum boyut veya renk izleme olanağı sağlarken, Reflex Complete ise parçacık boyutu dağılımı, şekil ve renk ölçümleri sunar.
Bu ölçümler, operatörlerin bir araç yükünden diğerine malzemeyi karşılaştırmasına ve malzemenin sonraki ekipmanlara ulaşmadan önce değişiklikleri tespit etmesine olanak tanır.
Yükleme ve Taşıma İşlemlerini İşleme Sürecine Bağlamak
Malzemenin farklı patlatma alanlarından getirildiği durumlarda veya kırıcı beslemesinde önemli değişkenlikler yaşandığında, yükleme bazında ölçümler özellikle faydalı olabilir.
Örneğin, birincil kırıcıya gelen malzemenin boyut dağılımını izlemek, operatörlerin kaba besleme koşullarının tek seferlik mi yoksa tekrarlayan bir durum mu olduğunu belirlemelerine yardımcı olabilir.
Yük kimliği, konumu ve sevk bilgileri mevcut olduğunda, parçalanma sonuçları belirli madencilik alanları veya malzeme hareketleriyle de ilişkilendirilebilir.
Bu, yukarı akışta meydana gelen parçalanma koşullarını, işleme tesisine teslim edilen malzemeyle ilişkilendirmenin bir yolunu sağlar.
Bu bilgiler, malzeme yönlendirme, besleme yönetimi, büyük boyutlu malzeme elleçleme veya belirli bir kaynağın daha ayrıntılı incelenmesi gibi operasyonel kararları destekleyebilir.
Çukur ve Kırıcı Arasındaki Değişikliklerin Takibi
Farklı aşamalarda toplanan ölçümler, patlatma sonucu başlangıçta oluşan parçalanma ile daha sonra işleme gönderilen malzeme arasında ayrım yapılmasına da yardımcı olabilir.
Hafriyat yığınında görünen malzemenin dağılımı, kırma tesisine gelen malzemenin dağılımıyla mutlaka aynı değildir. Yükleme uygulamaları, malzeme ayrıştırma, karıştırma ve elleçleme, her bir yükün bileşimini etkileyebilir.
Farklı konumlardan alınan ölçümlerin karşılaştırılması, bu değişiklikler hakkında ek bağlam sağlar.
Bu, özellikle bir işletmenin tutarsız kırıcı beslemesinin patlatmadan, malzeme taşımadan veya birden fazla besleme kaynağının kombinasyonundan kaynaklanıp kaynaklanmadığını anlamaya çalıştığı durumlarda son derece değerlidir.
Amaç, her parçayı ölçmek değil, aşamalar arasında hareket eden malzeme hakkında faydalı ve tutarlı bilgiler toplamaktır.
Şuraya atla:
1. Ölçümden değil, süreçten başlayın.
•
2. Patlatmadan Önce: Kaya Kütlesini Anlamak
•
3. Patlatma Sonrası: Oluşanların Ölçülmesi
•
4. Ocaktan Tesise: Taşıma Sırasında Malzeme Ölçümü
•
5. İşlem Süreci Boyunca: Sürekli Konveyör İzleme
•
6. Ölçüm Yapılacak Yeri Seçmek
•
7. Periyodik Örnekleme ve Sürekli İzleme
•
8. Ölçümleri Süreç Kararlarına Dönüştürme
•
9. Vaka Çalışması: Patlatma Parçalanmasının Kırıcı Gereksinimlerine Bağlanması
•
10. Bir Madenin Ömrü Boyunca Uzun Vadeli Görünürlük Oluşturmak
•
•
5. İşlem Süreci Boyunca: Sürekli Konveyör İzleme
Malzeme kırma ve işleme devresine girdikten sonra, parçacık boyutu dağılımı değişmeye devam eder.
Kırıcılar daha büyük parçacıkları küçültür, elekler malzemeyi boyut aralıklarına ayırır ve öğütme devreleri sonraki işlemler için besleme malzemesi hazırlar.
Aynı zamanda, kaya özelliklerindeki farklılıklar, ekipman durumu, işletme ayarları ve gelen malzeme de boyut dağılımının değişmesine neden olabilir.
Konveyörler, malzeme işlem sırasında hareket ederken bu değişiklikleri izlemek için kullanışlı yerler sağlar.
Solo ile Konveyör Parçacık Ölçümü
Solo Bu, işleme devresinden geçerken malzemeyi tekrar tekrar yakalayan ve analiz eden otomatik bir konveyör ölçüm sistemidir.
Solo, yapılandırmasına bağlı olarak maksimum parçacık boyutu, parçacık boyutu dağılımı, parçacık şekli, tahmini hacim ve renk ölçümleri sağlayabilir.

Solo Basic, odaklanmış maksimum boyut veya renk izleme olanağı sağlarken, Solo Complete ise tam PSD analizi ve ek malzeme ölçümleri sunar.
Bu özellikler, operasyonların desteklenecek karara uygun bir ölçüm yaklaşımı seçmesine olanak tanır.
Örneğin, belirli bir boyut sınırını aşan malzemeyi tespit etmek için yalnızca maksimum parçacık boyutu izleme yeterli olabilir. Kırma veya karıştırma yoluyla tam dağılımın nasıl değiştiğini anlamak genellikle parçacık boyutu dağılımı (PSD) ölçümlerini gerektirir.
Kırıcı Performansının İzlenmesi
Kırma işleminden sonra bir ölçüm sistemi kurmak, operatörlerin üretilen malzemenin kalitesini değerlendirmesine olanak tanır.
Ürün boyutundaki değişiklikler, yem özelliklerindeki, çalışma koşullarındaki, kırıcı ayarlarındaki veya ekipman aşınmasındaki farklılıkları gösterebilir.
Gelişen aşırı büyüklük eğilimi, operatörün kırıcı makinenin istenen aralığın dışında malzeme üretip üretmediğini araştırmasına yol açabilir.
Ekipman ve kontrol stratejisinin izin verdiği durumlarda, ölçüm verileri alarm sistemlerini veya otomatik ayarlamaları desteklemek amacıyla proses kontrol sistemlerine de entegre edilebilir.
Ancak, ölçümler tek başına bir değişikliğin nedenini belirlemez. Uygun yanıtı belirlemek için kırıcı işletme verileri ve diğer proses bilgileri gereklidir.
Tarama ve Aşırı Boyut Tespiti
Tarama işlemleri, bir diğer faydalı ölçüm noktası sunmaktadır.
Ekran aşındığında, hasar gördüğünde veya performansı düştüğünde, çıktısında beklenmedik malzeme boyutları görünmeye başlayabilir.
Elekten sonraki malzeme akışının izlenmesi, amaçlanan boyut sınırını aşan parçacıkların belirlenmesine yardımcı olabilir.
Bir uyarı, operatörlerin, önemli miktarlarda standart dışı malzemenin stok alanına, işleme devresine veya nihai ürün akışına girmesinden önce gelişmekte olan bir sorunu araştırmalarına olanak tanıyabilir.
Bu uygulamanın kullanışlılığı, söz konusu parçacık boyutlarına ve bunların ölçüm sistemi tarafından güvenilir bir şekilde çözümlenip çözümlenemeyeceğine bağlıdır.
Öğütme Devresi Besleme İzleme
Otogen (AG) veya yarı otogen (SAG) öğütme devresine giren malzemenin boyutu, değirmenin çalışma şeklini büyük ölçüde etkileyebilir.
Besleme taneciklerinin boyut dağılımındaki farklılıklar, öğütme davranışını, dolaşım yüklerini ve değirmen stabilitesini etkileyebilir.
Değirmeni besleyen konveyör üzerindeki malzemenin ölçülmesi, bu değişiklikler hakkında bilgi sağlayabilir ve operatörlerin besleme özellikleri ile proses performansı arasındaki ilişkiyi değerlendirmelerine yardımcı olabilir.
Operasyona bağlı olarak, bu ölçümler besleme hızları, stok karıştırma veya gelişmiş proses kontrolü ile ilgili kararları destekleyebilir.
Amaç, mümkün olan en küçük besleme boyutunu korumak değil, öğütme devresi ve çalışma koşulları için uygun malzeme sağlamaktır.
İşleme Aşamalarındaki Değişiklikleri Anlamak
Farklı işleme yerlerinden elde edilen sonuçlar karşılaştırılabildiğinde ölçümler özellikle bilgilendirici hale gelir.
Örneğin, bir kırıcıdan önce ve sonra alınan ölçümler, operatörlerin gelen malzeme ile ortaya çıkan ürün arasındaki ilişkiyi anlamalarına yardımcı olabilir.
Kırma devresindeki çeşitli noktalarda yapılan ölçümler, bir aşamadaki değişikliklerin bir sonraki aşamaya iletilen malzemeyi nasıl etkilediğini ortaya çıkarabilir.
Gerektiğinde, partikül boyutu verileri, verimlilik, kırıcı ayarları, ekipman güç tüketimi ve diğer işletme bilgileriyle birlikte değerlendirilebilir.
Bu daha geniş bağlam, malzeme özelliklerindeki değişiklikleri ekipman performansındaki değişikliklerden ayırt etmeye yardımcı olur.
Şuraya atla:
1. Ölçümden değil, süreçten başlayın.
•
2. Patlatmadan Önce: Kaya Kütlesini Anlamak
•
3. Patlatma Sonrası: Oluşanların Ölçülmesi
•
4. Ocaktan Tesise: Taşıma Sırasında Malzeme Ölçümü
•
5. İşlem Süreci Boyunca: Sürekli Konveyör İzleme
•
6. Ölçüm Yapılacak Yeri Seçmek
•
7. Periyodik Örnekleme ve Sürekli İzleme
•
8. Ölçümleri Süreç Kararlarına Dönüştürme
•
9. Vaka Çalışması: Patlatma Parçalanmasının Kırıcı Gereksinimlerine Bağlanması
•
10. Bir Madenin Ömrü Boyunca Uzun Vadeli Görünürlük Oluşturmak
•
•
6. Ölçüm Yapılacak Yeri Seçmek
Her işlem için tek bir ideal ölçüm noktası yoktur.
En uygun konum, malzemeye, ekipmana, işletme zorluklarına ve ölçümlerin desteklemeyi amaçladığı kararlara bağlıdır.
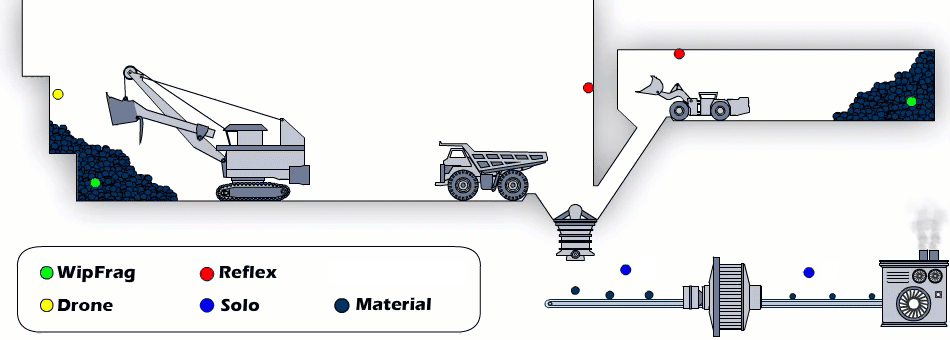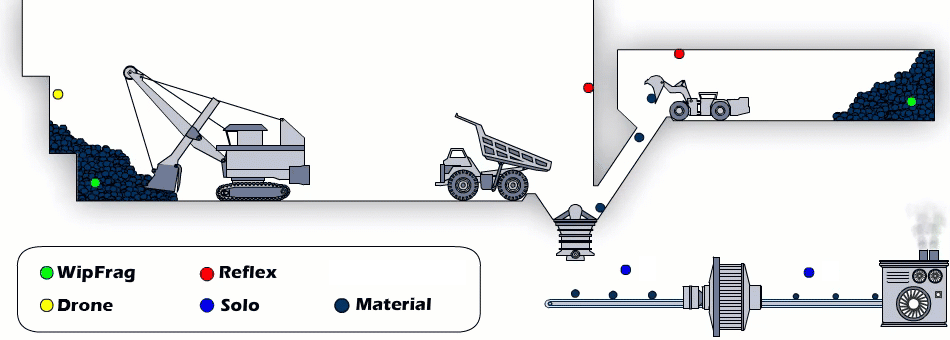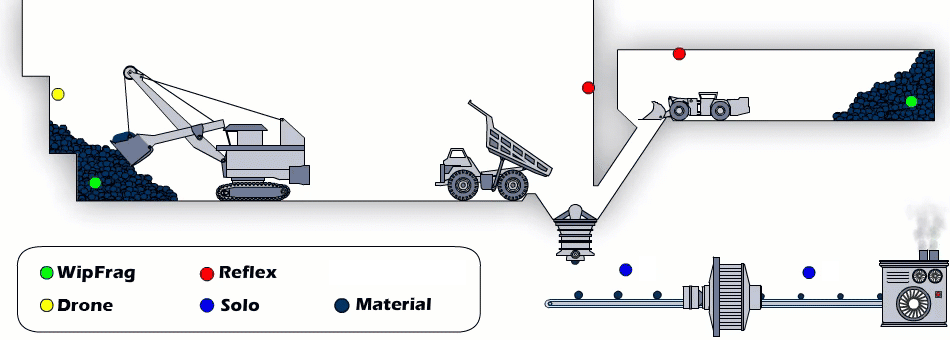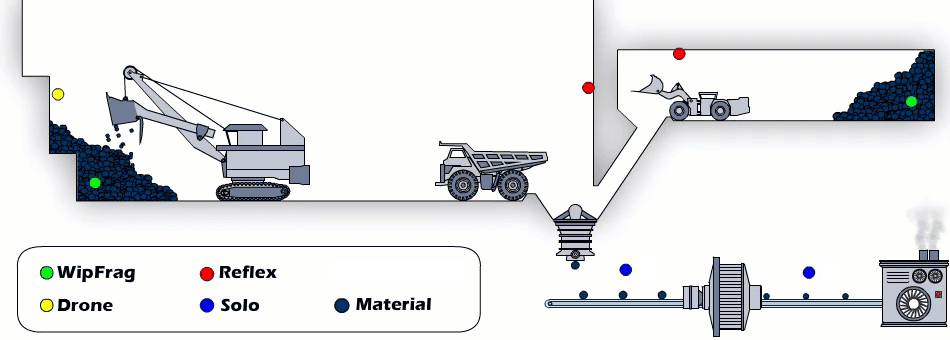
Pratik bir yaklaşım, öncelikle süreç sorusuyla başlamak, ardından ilgili malzemenin nerede ölçülebileceğini belirlemektir.
| Ölçüm yeri | Ölçümün neyin değerlendirilmesine yardımcı olabileceği |
|---|---|
| Patlama öncesi kaya yüzeyi | Parçalanmayı etkileyen jeolojik yapı ve koşullar |
| Patlatılmış çamur yığını | Patlama performansı, aşırı boyut, PSD ve mekansal değişkenlik |
| Araç yükleri veya boşaltma noktaları | Yüklemeden yüklemeye varyasyon ve farklı kaynaklardan gelen malzeme |
| Ön birincil kırıcı | Gelen besleme özellikleri ve malzeme değişkenliği |
| Birincil kırıcı sonrası | Kırıcı ürün boyutları, büyük boyutlu ürün trendleri ve performans değişiklikleri |
| İkincil veya üçüncül kırma tesisi | Ürün kıvamı ve ezme ayarlamalarının etkileri |
| Ekran sonrası konveyör | Beklenmedik aşırı boyut, ekran performansı ve ürün uyumluluğu |
| Öğütme devresi beslemesi | Besleme boyutundaki değişkenlik, karıştırma kararları ve proses istikrarı |
Bu konumlar birbirinin yerine kullanılamaz. Her biri farklı bir operasyonel soruyu yanıtlar.
Kırma işleminden önce mi, sonra mı?
Kırma işleminden önce yapılan bir ölçüm, makineye giren malzemenin boyutunu tanımlar. Bu ölçüm, besleme boyutundaki varyasyonların performans değişikliklerine katkıda bulunup bulunmadığını belirlemeye yardımcı olabilir.
Kırma işleminden sonra yapılan ölçüm, üretilen malzemeyi tanımlar. Bu ölçüm, çıktının istenen gereksinimleri karşılayıp karşılamadığını ve dağılımın zaman içinde değişip değişmediğini değerlendirmeye yardımcı olabilir.
Her iki ölçüm de birlikte faydalı olabilir çünkü gelen malzeme ile ortaya çıkan ürün arasındaki ilişki hakkında bilgi sağlarlar.
Ancak, ek bilgi yalnızca işlemin onu kullanmasını gerektiren bir neden olduğunda değer yaratır.
Doğru Ölçüm Sistemini Seçmek
Ölçüm sistemi seçimi, yalnızca nereye kurulacağına karar vermekten daha fazlasını gerektirir. Teknoloji aynı zamanda, amaçlanan operasyonel kararı desteklemek için gerekli bilgileri de sağlamalıdır.
WipWare, malzemenin sunulma biçimine ve değerlendirilmesi gereken özelliklere bağlı olarak farklı ölçüm yaklaşımları sunar.
- WipFrag Arazi, laboratuvar, yer altı veya İHA ile toplanan fotoğraflardan isteğe bağlı parçalanma ve parçacık analizini destekler.
- Reflex Araç yüklerindeki veya boşaltma sırasındaki malzeme miktarının otomatik ölçümünü sağlayarak, işletmelerin yükler arası değişkenliği izlemesine yardımcı olur.
- Solo Konveyörler ve proses hatlarındaki malzemenin tekrarlanan ölçümlerini sağlayarak sürekli izleme ve proses kontrolünü destekler.
Otomatik sistemler için Temel ve Tam yapılandırmalar arasında seçim yapmak, gereken bilgilere bağlıdır.
Temel — Odaklı İzleme
Solo Basic ve Reflex Basic, birincil amacı maksimum parçacık boyutunu veya malzeme rengini izlemek olan uygulamalar için tasarlanmıştır.
Örneğin, bir operasyonda kırıcıya yaklaşan aşırı büyük malzemelerin belirlenmesi, eleme işleminden sonra beklenmedik parçacıkların tespit edilmesi veya malzeme özelliklerindeki farklılıkları gösterebilecek renk değişikliklerinin izlenmesi gerekebilir.
Tek bir ölçümün gerekli operasyonel sinyali sağlayabildiği durumlarda, Basic, tam PSD analizine kıyasla daha uygun bir çözüm sunabilir.
Tamamlanmış — Kapsamlı Malzeme Analizi
Solo Complete ve Reflex Complete, parçacık boyutu dağılımı ölçümlerinin yanı sıra parçacık şekli ve rengi bilgilerini de sağlar. Solo Complete ayrıca tahmini malzeme hacmini de sunar.
Bu yapılandırmalar, operasyonların birden fazla parçacık boyutu sınıfındaki değişiklikleri anlaması, tam dağılımları karşılaştırması veya malzeme özelliklerini zaman içinde değerlendirmesi gerektiğinde kullanışlıdır.
Uygulamalar arasında kırıcı performansının izlenmesi, öğütme devresi beslemesinin değerlendirilmesi, farklı kaynaklardan gelen malzemenin karşılaştırılması ve parçacık boyutu hedeflerine uyumluluğun değerlendirilmesi yer almaktadır.
Ölçümün Uygulamaya Uygun Hale Getirilmesi
Daha kapsamlı bir ölçüm sistemi, her uygulama için mutlaka daha kullanışlı değildir.
Örneğin, tanımlanmış bir boyut sınırının üzerindeki parçacıkları tespit etmek yalnızca maksimum boyut izleme gerektirebilir. Buna karşılık, bir kırıcının genel parçacık boyutu dağılımını nasıl değiştirdiğini anlamak genellikle daha ayrıntılı parçacık boyutu dağılımı (PSD) ölçümlerini gerektirir.
Uygun sistem, malzemenin önerilen kurulum koşulları altında güvenilir bir şekilde ölçülüp ölçülemeyeceğine de bağlıdır.
Parçacık boyutu, görünürlük, görüş alanı, montaj mesafesi, malzeme hareketi ve çevresel koşullar gibi faktörler sistem seçimini etkiler.
Amaç, gereksiz karmaşıklık yaratmadan, süreç için faydalı bilgiler sağlayan ölçüm yeteneğini seçmektir.
Algılanabilir Parçacık Boyutu Aralıklarını Anlamak
Ölçüm yeri seçilirken dikkate alınması gereken önemli bir husus, sistemin işlem için önemli olan parçacık boyutlarını güvenilir bir şekilde ayırt edebilme yeteneğidir.
Optik konveyör izleme sistemlerinde, algılanabilir boyut aralığı kamera çözünürlüğüne, lens seçimine, montaj mesafesine ve görüş alanına bağlıdır. Daha geniş bir görüş alanı, sistemin daha geniş bir malzeme alanını gözlemlemesini sağlar ancak daha küçük parçacıkları tanımlamak için mevcut görüntü detayını azaltır. Daha dar bir görüş alanı, daha küçük parçacıklar için çözünürlüğü artırır ancak daha büyük malzemelerin veya tüm malzeme akışının kapsanmasını sınırlayabilir.
Örneğin, geniş bir konveyör üzerindeki kaba birincil kırıcı çıktısının izlenmesi, öğütme değirmenine beslenen daha küçük malzemenin ölçülmesinden farklı gereksinimler ortaya koymaktadır. Uygun kamera konfigürasyonu, hem malzeme boyut dağılımını hem de ölçüm konumundaki fiziksel koşulları dikkate almalıdır.
Bu hususlar, maksimum boyut tespiti ile tam parçacık boyutu dağılımı analizi arasında seçim yaparken özellikle önemlidir.
Pratik kurulum örnekleri de dahil olmak üzere daha ayrıntılı bir açıklama için bakınız: Konveyör Bant Analizinde Boyut Aralıklarını Anlamak.
Şuraya atla:
1. Ölçümden değil, süreçten başlayın.
•
2. Patlatmadan Önce: Kaya Kütlesini Anlamak
•
3. Patlatma Sonrası: Oluşanların Ölçülmesi
•
4. Ocaktan Tesise: Taşıma Sırasında Malzeme Ölçümü
•
5. İşlem Süreci Boyunca: Sürekli Konveyör İzleme
•
6. Ölçüm Yapılacak Yeri Seçmek
•
7. Periyodik Örnekleme ve Sürekli İzleme
•
8. Ölçümleri Süreç Kararlarına Dönüştürme
•
9. Vaka Çalışması: Patlatma Parçalanmasının Kırıcı Gereksinimlerine Bağlanması
•
10. Bir Madenin Ömrü Boyunca Uzun Vadeli Görünürlük Oluşturmak
•
•
7. Periyodik Örnekleme ve Sürekli İzleme
Geleneksel elek analizi, parçacık boyutu ölçümünde önemli bir yöntem olmaya devam etmektedir.
Doğru şekilde uygulandığında, örneklenen malzemenin fiziksel bir değerlendirmesini sağlar ve optik ölçümlerle çözümlenmesi zor olan fraksiyonları da içerebilir.
Ancak, periyodik olarak toplanan bir örnek, o belirli zaman ve yerde alınan materyali temsil eder.
Numuneler arasında malzeme özelliklerinde önemli değişiklikler olursa, bu farklılıklar tespit edilemeyebilir.
Daha Sık Ölçüm Yapmanın Değeri
Otomatik izleme sistemleri, malzeme işlem boyunca hareket ederken tekrar tekrar ölçümler toplar.
Operatörler, yalnızca ara sıra alınan ölçümlere güvenmek yerine, gelişen eğilimleri gözlemleyebilir, çalışma dönemlerini karşılaştırabilir ve beklenmedik değişiklikleri tespit edebilirler.
Örneğin, bir kırıcı, planlı bir örnekleme döneminde istenen boyut aralığında malzeme üretebilir, ancak diğer çalışma koşullarında aralıklı olarak aşırı büyük malzeme olayları yaşayabilir.
Bir izleme sistemi, bu varyasyonlar hakkında ek bilgiler sağlayabilir.
Sürekli izleme, her parçacığın ölçüldüğü anlamına gelmez. Optik sistemler, görünür maddeyi tekrarlanan aralıklarla örnekler ve sonuçları ölçüm sıklığı, kurulum geometrisi ve malzemenin özelliklerinden etkilenir.
Bununla birlikte, tekrarlanan ölçümler, yalnızca periyodik örneklemeyle gözden kaçırılabilecek kalıpları ortaya çıkarabilir.
Her İki Yöntemin de Önemi
Otomatik optik ölçümler ve fiziksel elek analizi birbirini tamamlayıcı bilgiler sağlar.
Elek analizi, dökme malzemenin özelliklerini belirlemeye ve referans ölçümler sağlamaya yardımcı olurken, otomatik sistemler proses davranışına ilişkin daha sık gözlemler sunar.
Gerektiğinde, karşılaştırmalı örnekleme ve kalibrasyon, optik ölçümler ile laboratuvar sonuçları arasında ilişkiler kurulmasına yardımcı olabilir.
Yöntemlerden birini diğerinin yerine koymak yerine, işletmeler malzeme boyutu ve süreç değişkenliğine dair daha kapsamlı bir anlayışı desteklemek için bu yöntemleri birleştirebilir.
Amaç, hem anlamlı hem de bu ölçümlerin yol açacağı kararları yeterince temsil eden ölçümler toplamaktır.
Şuraya atla:
1. Ölçümden değil, süreçten başlayın.
•
2. Patlatmadan Önce: Kaya Kütlesini Anlamak
•
3. Patlatma Sonrası: Oluşanların Ölçülmesi
•
4. Ocaktan Tesise: Taşıma Sırasında Malzeme Ölçümü
•
5. İşlem Süreci Boyunca: Sürekli Konveyör İzleme
•
6. Ölçüm Yapılacak Yeri Seçmek
•
7. Periyodik Örnekleme ve Sürekli İzleme
•
8. Ölçümleri Süreç Kararlarına Dönüştürme
•
9. Vaka Çalışması: Patlatma Parçalanmasının Kırıcı Gereksinimlerine Bağlanması
•
10. Bir Madenin Ömrü Boyunca Uzun Vadeli Görünürlük Oluşturmak
•
•
8. Ölçümleri Süreç Kararlarına Dönüştürme
Daha fazla veri toplamak, bir operasyonu otomatik olarak iyileştirmez.
Ölçümün pratik değeri, bilginin nasıl değerlendirileceğinin ve koşullar değiştiğinde hangi eylemlerin gerçekleştirilebileceğinin belirlenmesinden kaynaklanır.
Faydalı bir izleme stratejisi üç unsuru birbirine bağlar:
- Ölçüm: Hangi malzeme özelliği izleniyor?
- Hedef: Hangi aralık veya koşul kabul edilebilir olarak değerlendirilir?
- Cevap: Ölçüm anlamlı bir sapma gösterdiğinde ne yapılmalı?
Boyut Sınırları ve Spesifikasyon Zarflarının Kullanımı
İleri akış ekipmanlarına müdahale edebilecek aşırı büyük malzemeleri tespit etmek amaçlandığında, maksimum parçacık boyutu sınırı yeterli olabilir.
Diğer uygulamalar, genel PSD'nin bir spesifikasyon zarfına göre izlenmesini gerektirir.
Örneğin, bir işlem, malzemenin belirli bir yüzdesinin maksimum boyutun altında kalması yerine, kabul edilebilir bir boyut aralığında kalmasını gerektirebilir.
Ölçümlerin bu sınırlar ile karşılaştırılması, operatörlerin malzemenin belirtilen özelliklere uygun olup olmadığını ve dağılımının nasıl değiştiğini belirlemelerine olanak tanır.
Uygun sınırlar, genel parçacık boyutu hedeflerinden ziyade, ekipmanın veya prosesin gereksinimlerinden belirlenmelidir.
Uyarı Sistemlerinden Otomasyona
Ölçüm sonuçları, operatörlerin incelemesi için sunulabilir, alarmlarla ilişkilendirilebilir veya desteklendiği durumlarda tesis kontrol sistemine entegre edilebilir.
WipWare'in otomatik sistemleri, Modbus TCP ve OPC UA gibi endüstriyel protokoller aracılığıyla ölçüm verilerini iletebilir.
Bu sayede partikül ölçümlerinin PLC, SCADA sistemi veya kontrol stratejisi tarafından kullanılan diğer işletme bilgileriyle entegre edilmesi mümkün olur.
Örneğin, bir kırıcı işleminden sonra aşırı büyük parçaların oluşmaya başladığının tespit edilmesi, operatörün kırıcı ayarlarını veya ekipman durumunu gözden geçirmesine yol açabilir.
Uygun mühendislik ve güvenlik önlemleriyle, bu ölçüm aynı zamanda otomatik bir kontrol stratejisine de katkıda bulunabilir.
Kuzey Quebec'teki bir madencilik işletmesinde gerçekleştirilen tarihi bir WipWare uygulaması bu yaklaşımı örneklemektedir. İşletmenin, birincil kırma işleminden sonra yaklaşık 150 mm'yi (6 inç) aşan malzemeyi kontrol etmesi gerekiyordu. Xstrata Process Support (XPS) ve bir hidrolik mafsal tedarikçisiyle birlikte çalışan WipWare, aşırı büyük malzeme koşullarını belirleyen ve otomatik kırıcı ayar düzenlemelerini desteklemek için bir PLC ile iletişim kuran bir sistemin uygulanmasına yardımcı oldu.
Bu uygulama, uygun ekipman ve proses güvenlik önlemleriyle entegre edildiğinde parçacık ölçümlerinin nasıl pratik kontrol girdileri haline gelebileceğini göstermektedir.
Otomasyon kararı, ölçümün süreci ne kadar güvenilir bir şekilde temsil ettiğine, ne kadar hızlı bir yanıt gerektiğine ve önerilen ayarlamanın operasyonel sonuçlarına bağlı olmalıdır.
Amaç, verilerin mevcut olması nedeniyle otomasyona geçmek değil, ölçümü uygun bir operasyonel karar için güvenilir bir girdi olarak kullanmaktır.
Şuraya atla:
1. Ölçümden değil, süreçten başlayın.
•
2. Patlatmadan Önce: Kaya Kütlesini Anlamak
•
3. Patlatma Sonrası: Oluşanların Ölçülmesi
•
4. Ocaktan Tesise: Taşıma Sırasında Malzeme Ölçümü
•
5. İşlem Süreci Boyunca: Sürekli Konveyör İzleme
•
6. Ölçüm Yapılacak Yeri Seçmek
•
7. Periyodik Örnekleme ve Sürekli İzleme
•
8. Ölçümleri Süreç Kararlarına Dönüştürme
•
9. Vaka Çalışması: Patlatma Parçalanmasının Kırıcı Gereksinimlerine Bağlanması
•
10. Bir Madenin Ömrü Boyunca Uzun Vadeli Görünürlük Oluşturmak
•
•
9. Vaka Çalışması: Patlatma Parçalanmasının Kırıcı Gereksinimlerine Bağlanması
Dstgroup'un Portekiz'deki agrega ocağında yürütülen bir araştırma programı, parçalanma ölçümünün patlatma değerlendirmesini sonraki işleme gereksinimleriyle nasıl ilişkilendirebileceğini göstermektedir.
Araştırma, patlatma performansı ile birincil kırıcı uyumluluğu arasındaki ilişkiyi iyileştirme amacıyla WipWare, O-Pitblast ve dstgroup yazılımlarını içermiştir.
Ölçülebilir Bir Temel Değer Oluşturma
İlk aşama, detaylı saha topografyası, patlatma çukuru araştırmaları, patlatma tasarımı simülasyonu ve parçalanma ölçümünü bir araya getirdi.
Araştırmacılar, WipFrag'ı kullanarak patlatılan malzemenin parçacık boyutu dağılımlarını değerlendirdi ve sonuçları ocağın birincil kırıcı gereksinimleriyle karşılaştırdı.
Kırıcı uyumluluk zarfı, istenen boyut aralığındaki malzemeyi ve ek işlem veya kırma gerektiren büyük boyutlu malzemeyi belirlemeye yardımcı oldu.
İlk değerlendirmeler, tahmin edilen ve ölçülen parçalanma arasında farklılıkların yanı sıra patlatma geometrisi ve sondaj doğruluğuyla ilgili varyasyonları ortaya çıkardı.
Bu bulgular, sonraki düzenlemelerin değerlendirilmesi için bir temel oluşturmuştur.
Patlatma Tasarımı Değişikliklerinin Değerlendirilmesi
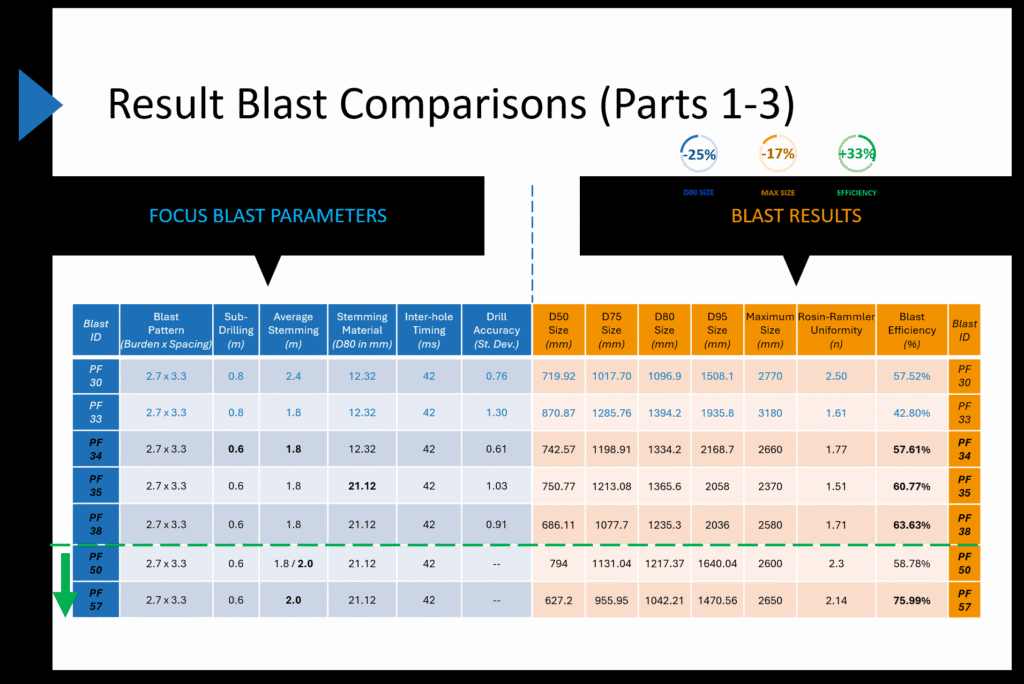
Araştırmanın sonraki aşamalarında, patlatma tasarım parametrelerindeki değişiklikler incelendi; bunlar arasında dolgu özellikleri, alt delme, delme doğruluğu ve başlatma zamanlaması yer alıyordu.
Parçalanma ölçümleri, sonuçları karşılaştırmak ve değişikliklerin malzemenin kırıcının istediği besleme dağılımına daha yakın olup olmadığını değerlendirmek için kullanıldı.
Araştırma, hedeflenen patlatma tasarımı ayarlamalarının ardından ölçülebilir iyileştirmeler olduğunu gösterdi; bunlar arasında D80'de 11% azalma, maksimum parça boyutunda 19% azalma ve parçalanma verimliliğinde 21% iyileşme yer almaktadır. Bu değişiklikler, maden ocağından çıkarılan parçacık boyutu dağılımını (PSD) kırıcı uyumluluk zarfına 15% daha yaklaştırdı.
Bu sonuçlar, diğer operasyonlarda varsayılabilecek performans iyileştirmelerinden ziyade, araştırmada kullanılan özel koşulları ve karşılaştırmaları tanımlamaktadır.
Kırma Makinesi Beslemesine Ölçümün Genişletilmesi
Araştırma ayrıca, birincil kırıcı yakınında Reflex kullanılarak yapılan otomatik ölçümleri de içermiştir.
Bu gözlemler, işleme için gelen malzemenin değerlendirilmesine yardımcı oldu ve zaman içinde patlatma tasarımındaki değişikliklerin etkilerini karşılaştırmak için ek bir yol sağladı. Yukarıda belirtildiği gibi, ilk patlatma tasarımı ayarlamalarının ardından, maden ocağından çıkan partikül boyut dağılımı (PSD), temel aşamada oluşturulan kırıcı uyumluluk zarfına 15% daha yaklaştı.
Bu çalışmanın önemi, tek bir patlamanın daha küçük parçalar üretmesinden ibaret değildir.
Bu, kırıcı gereksinimlerinin parçalanma hedeflerinin belirlenmesine yardımcı olduğu, patlatma sonuçlarının ölçüldüğü, ayarlamaların değerlendirildiği ve daha sonra malzeme özelliklerinin izlendiği, ölçüme dayalı bir süreci göstermektedir.
Bu yaklaşım, parçalanmayı izole bir patlatma sonucu olarak ele almak yerine, patlatma işlemini sonraki aşamalardaki ekipmanların gereksinimleriyle ilişkilendirir.
Daha fazla bilgi için, yayımlanmış dergi makalelerine bakınız. Agrega İşlemleri için Madenden Kırma Tesisine Kadar Bir Çerçeve: Bölüm 1, Bölüm 2 ve Bölüm 3.
Şuraya atla:
1. Ölçümden değil, süreçten başlayın.
•
2. Patlatmadan Önce: Kaya Kütlesini Anlamak
•
3. Patlatma Sonrası: Oluşanların Ölçülmesi
•
4. Ocaktan Tesise: Taşıma Sırasında Malzeme Ölçümü
•
5. İşlem Süreci Boyunca: Sürekli Konveyör İzleme
•
6. Ölçüm Yapılacak Yeri Seçmek
•
7. Periyodik Örnekleme ve Sürekli İzleme
•
8. Ölçümleri Süreç Kararlarına Dönüştürme
•
9. Vaka Çalışması: Patlatma Parçalanmasının Kırıcı Gereksinimlerine Bağlanması
•
10. Bir Madenin Ömrü Boyunca Uzun Vadeli Görünürlük Oluşturmak
•
•
10. Bir Madenin Ömrü Boyunca Uzun Vadeli Görünürlük Oluşturmak
Tek tek ölçümler, malzemenin belirli bir zamandaki ve konumdaki durumu hakkında bilgi sağlar.
Sonuçlar tutarlı bir şekilde toplandığında, işletme koşullarıyla ilişkilendirildiğinde ve daha uzun süreler boyunca karşılaştırıldığında değerleri artabilir.
Madencilik ilerledikçe, işletmeler farklı jeolojik bölgeler, malzeme özellikleri, ekipman koşulları ve işleme gereksinimleriyle karşılaşırlar.
Zaman içinde toplanan ölçümler, bu değişiklikleri belgelemeye ve sonraki performansı değerlendirmek için bir referans sağlamaya yardımcı olabilir.
Aşamalar Arasında Ölçümleri Birbirine Bağlama
WipWare'in teknolojileri, madencilik ve işleme döngüsü boyunca malzemeyi karakterize etmek için birbirini tamamlayıcı yöntemler sunmaktadır:
- WipJoint Patlatmadan önce açığa çıkan kaya yapısını karakterize eder.
- WipFrag Patlama sonrası parçalanmayı ve erişilebilir diğer malzeme örneklerini değerlendirir.
- BlastCast Ölçülen parçalanmayı modellenen sonuçlarla karşılaştırmaya ve potansiyel tasarım değişikliklerini araştırmaya yardımcı olur.
- Reflex Yükleme, taşıma ve işleme aşamaları arasında otomatik araç yükü ölçümü sağlar.
- Solo Konveyörler ve proses hatlarında tekrarlanan malzeme ölçümleri sağlar.
- MailFrag Dahili analiz kaynaklarının sınırlı olduğu durumlarda uzman desteğiyle WipFrag analizi sağlar.
Bu teknolojilerin hepsi malzemeyi aynı şekilde ölçmez ve değer sağlamaları için birlikte kullanılmaları da gerekmez.
Her biri farklı bir ölçüm gereksinimini karşılar ve sonuçların birleştirilmesinin faydası, uygun örnekleme, kalibrasyon, tutarlı raporlama ve mevcut işletme bilgilerine bağlıdır.
Örneğin, bir maden ocağı, bir patlamadan elde edilen WipFrag ölçümlerini, o maden sahasından çıkan kamyon yüklerinin daha sonraki Reflex ölçümleriyle karşılaştırabilir. Solo ölçümler daha sonra bir işleme aşamasına giren veya çıkan malzeme hakkında bilgi sağlayabilir.
Bu sonuçlar konumları, zamanları, kaynakları ve işletme koşullarıyla ilişkilendirildiğinde, üretim ilerledikçe malzeme özelliklerinin nasıl değiştiğini açıklamaya yardımcı olabilirler.
Trendlerin ve Operasyonel Değişikliklerin Değerlendirilmesi
Uzun vadeli ölçüm kayıtları, işletme dönemleri arasındaki karşılaştırmaları da destekleyebilir.
Bir maden işletmesi, patlatma uygulamalarındaki bir değişiklikten önce ve sonra parçalanmayı değerlendirebilir, ekipman aşındıkça kırıcı ürün boyutunu inceleyebilir veya farklı maden alanlarından gelen öğütme devresi besleme özelliklerini karşılaştırabilir.
Ölçümler, verimlilik, güç tüketimi, ekipman ayarları, bakım kayıtları ve malzeme rotası gibi işletme göstergeleriyle birlikte değerlendirilebilir.
Bu, mühendislerin malzeme özelliklerindeki değişikliklerin proses performansındaki değişikliklerle ilişkili olup olmadığını araştırmalarına yardımcı olur.
Önemli olan, parçalanma ölçümlerinin enerji verimliliğini, ekipman aşınmasını veya maliyet tasarruflarını doğrudan ölçmemesidir. Bu sonuçlar, ilgili operasyonel verilere ihtiyaç duyar.
Parçalanma ölçümünün değeri, bu değerlendirmelere malzeme karakterizasyon bilgisi eklemesi ve operatörlerin performansı etkileyen koşulları daha iyi anlamalarına yardımcı olmasıdır.
Tutarlı Bir İyileştirme Süreci Oluşturmak
Ölçüme dayalı bir iyileştirme programı, operasyonun gereksinimlerini tanımlayarak ve anlamlı hedefler belirleyerek başlar.
Ardından, gerçek malzeme özelliklerinin bu gereksinimlerle nasıl karşılaştırıldığını belirlemek için seçilen noktalarda ölçümler alınır.
Koşullar beklentilerden farklı olduğunda, sonuçlar ilgili jeolojik, ekipman ve işletme bilgileriyle birlikte değerlendirilebilir.
Patlatma, kırma, eleme veya diğer işlem ayarlarındaki değişiklikler daha sonraki ölçümler kullanılarak değerlendirilebilir.
Zamanla bu, operasyonel kararların yalnızca varsayımlara değil, gözlemlenen malzeme davranışına dayanarak alınmasını sağlayan bir geri bildirim süreci yaratır.
Her operasyonun her aşamasında ölçüm sistemlerine ihtiyaç duyulmaz. İyi konumlandırılmış tek bir sistem, önemli bir operasyonel sorunu çözdüğünde önemli bir değer sağlayabilir.
Diğer işletmeler, malzemenin üretim sürecinde nasıl değiştiğini anlamak için çeşitli noktalardaki ölçümleri birleştirmekten fayda sağlayabilir.
Amaç, sonuçların kullanımına ilişkin net bir amaç doğrultusunda, doğru yerlerde doğru ölçümleri belirlemektir.
Yayınlanmış araştırmalar, bu ölçüm yaklaşımlarının farklı operasyonlarda nasıl uygulandığına dair pratik örnekler sunmaktadır. SAG değirmeni kontrolü, kırıcı performansı, konveyör izleme ve patlatma optimizasyonu ile ilgili çalışmalar, parçalanma verilerinin proses performansının daha geniş değerlendirmelerine nasıl katkıda bulunabileceğini göstermektedir. Bu uygulamaları keşfedin. WipWare Vaka Çalışmaları: Parçalanma ve Süreç İzleme.
Şuraya atla:
1. Ölçümden değil, süreçten başlayın.
•
2. Patlatmadan Önce: Kaya Kütlesini Anlamak
•
3. Patlatma Sonrası: Oluşanların Ölçülmesi
•
4. Ocaktan Tesise: Taşıma Sırasında Malzeme Ölçümü
•
5. İşlem Süreci Boyunca: Sürekli Konveyör İzleme
•
6. Ölçüm Yapılacak Yeri Seçmek
•
7. Periyodik Örnekleme ve Sürekli İzleme
•
8. Ölçümleri Süreç Kararlarına Dönüştürme
•
9. Vaka Çalışması: Patlatma Parçalanmasının Kırıcı Gereksinimlerine Bağlanması
•
10. Bir Madenin Ömrü Boyunca Uzun Vadeli Görünürlük Oluşturmak
•
•
Çözüm
Parçalanma, patlamanın anlık sonuçlarından çok daha fazlasını etkiler.
Malzeme özellikleri yükleme, taşıma, kırma, eleme, öğütme ve sonraki işlemlerin tutarlılığını etkiler. Bu ilişkileri anlamak, her aşamada alınan işletme kararlarıyla ilişkilendirilebilecek ölçümler gerektirir.
Patlatma öncesi kaya karakterizasyonundan ve parçalanma değerlendirmesinden otomatik araç yükleme ve konveyör izlemeye kadar, WipWare, bir operasyon boyunca malzemenin nasıl değiştiğini anlamak için tamamlayıcı teknolojiler sunar.
Uygun örnekleme, işletme kayıtları ve süreç hedefleriyle birlikte bu ölçümler, işletmelerin değişkenliği belirlemesine, değişiklikleri değerlendirmesine ve süreç iyileştirmeye yönelik daha tutarlı yaklaşımlar geliştirmesine yardımcı olabilir.
Bir madenin ömrü boyunca, elde edilen ölçüm geçmişi, değişen malzeme koşullarını anlamak, işletme stratejilerini karşılaştırmak ve gelecekteki kararları bilgilendirmek için değerli bir bağlam sağlayabilir.
Değer, yalnızca daha fazla bilgi toplamakta değil, ölçümlerin ne anlama geldiğini anlamakta ve bunları daha bilinçli kararlar almak için kullanmakta yatmaktadır.
Ölçemediğiniz şeyi yönetemezsiniz çünkü!
Şuraya atla:
1. Ölçümden değil, süreçten başlayın.
•
2. Patlatmadan Önce: Kaya Kütlesini Anlamak
•
3. Patlatma Sonrası: Oluşanların Ölçülmesi
•
4. Ocaktan Tesise: Taşıma Sırasında Malzeme Ölçümü
•
5. İşlem Süreci Boyunca: Sürekli Konveyör İzleme
•
6. Ölçüm Yapılacak Yeri Seçmek
•
7. Periyodik Örnekleme ve Sürekli İzleme
•
8. Ölçümleri Süreç Kararlarına Dönüştürme
•
9. Vaka Çalışması: Patlatma Parçalanmasının Kırıcı Gereksinimlerine Bağlanması
•
10. Bir Madenin Ömrü Boyunca Uzun Vadeli Görünürlük Oluşturmak
•
 WipWare