

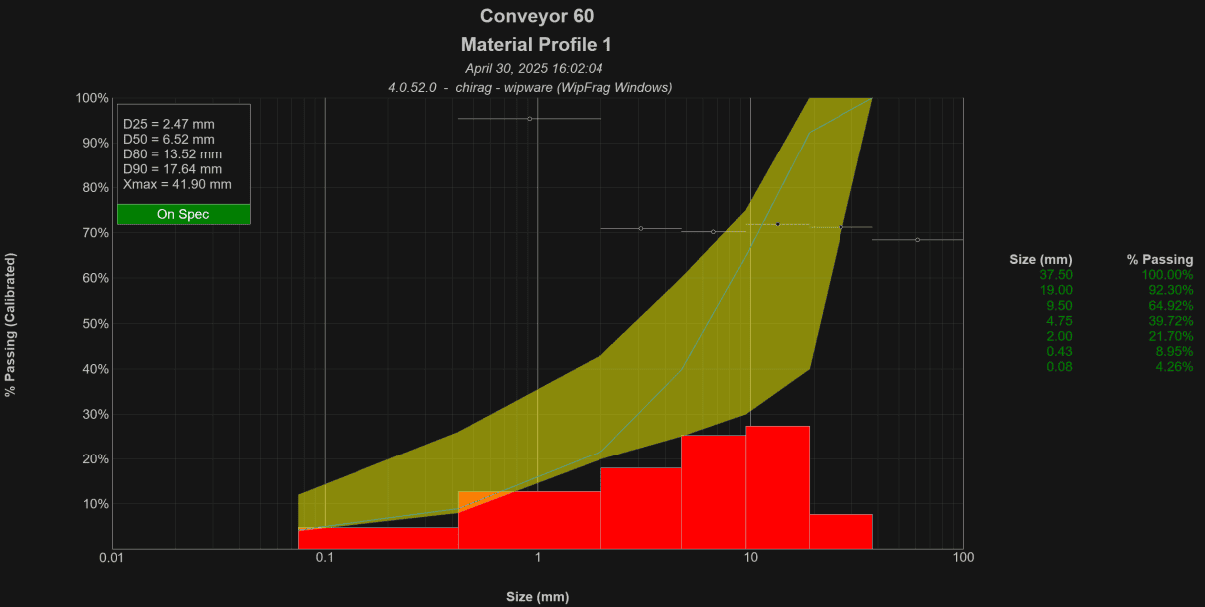
Comprenda cómo la calibración de tamices relaciona las mediciones automatizadas del tamaño de las partículas con los resultados de laboratorio, cuándo es útil la calibración y cómo preparar, comparar y validar muestras representativas.
Key Takeaways
- WipWare’s system sieve calibration improves the accuracy of particle size distributions by aligning optical measurements with laboratory sieve results.
- Calibration is particularly beneficial when precise particle sizing is necessary, allowing better monitoring and control during processing operations.
- Calibrated measurements can closely match laboratory results, but the effectiveness varies by material type and size distribution.
- Calibration is not always required; many operations can function effectively with uncalibrated measurements, especially for detecting relative changes.
- A well-planned calibration procedure involves capturing representative images, obtaining accurate laboratory results, and periodically validating performance.
Contenido
•
¿Qué es la calibración de tamices?
•
¿Cuándo resulta útil la calibración de tamices?
•
•
¿Cuándo es innecesaria la calibración?
•
Preparación para la calibración del tamiz
•
Procedimiento de calibración del tamiz del sistema
•
•
¿Cuánto tiempo permanece válida una calibración?
•
Lo que la calibración de tamices no puede hacer
•
Cómo lograr que la calibración funcione para su proceso.
•
Los sistemas de medición automatizados de WipWare proporcionan mediciones repetidas del tamaño de las partículas, lo que ayuda a las operaciones a controlar las características del material, identificar cambios y tomar decisiones de proceso mejor fundamentadas.
Pero, ¿hasta qué punto coinciden las distribuciones de tamaño de partícula basadas en imágenes con los resultados del tamizado físico? ¿Y es necesario calibrar todos los sistemas?
La calibración del tamiz permite ajustar las distribuciones del tamaño de partícula obtenidas a partir de imágenes comparándolas con los resultados de laboratorio del mismo material. Puede mejorar la concordancia con el muestreo físico, especialmente cuando las partículas finas u otros materiales que no están completamente representados en las imágenes afectan la distribución general.
To illustrate how sieve calibration performs in practice, this article also examines real-world comparisons between calibrated WipWare Solo measurements and laboratory sieve analysis, including results for fine material that falls below the camera’s effective measurement resolution.
Sin embargo, la calibración del tamiz no es necesaria para todas las aplicaciones. Su valor añadido depende de lo que se necesite medir y de cómo se vaya a utilizar esa información.
Please note that system sieve calibration is only used with WipWare’s Solo Complete and Reflex Complete models, which measure particle size distribution (PSD).
¿Qué es la calibración de tamices?
La calibración del tamiz es el proceso de comparar una distribución del tamaño de partícula (DTP) generada mediante análisis óptico con los resultados de un análisis de tamizado de laboratorio de una muestra física correspondiente.
El laboratorio determina la distribución del material a través de una serie de aberturas de tamiz conocidas, generalmente por peso. El análisis de imágenes estima el tamaño de las partículas a partir del material visible para la cámara.
Debido a que estos métodos miden el material de manera diferente, las distribuciones resultantes pueden no coincidir exactamente.
Las herramientas de calibración de WipWare utilizan las dos distribuciones para calcular ajustes matemáticos que mejoran la relación entre las mediciones ópticas y la referencia física.
Esto permite que el sistema automatizado informe una PSD calibrada que refleje con mayor precisión la distribución de referencia en condiciones de funcionamiento comparables.
¿Por qué pueden diferir los resultados ópticos y los de tamizado?
Una medición basada en imágenes representa principalmente las partículas visibles en la superficie del material. Las partículas más pequeñas pueden estar ocultas bajo partículas más grandes, superponerse con el material circundante o ser demasiado pequeñas para distinguirlas individualmente con la resolución de imagen disponible.
Por su parte, el tamizado físico mide el material recogido en toda su profundidad, incluidas las partículas que no eran visibles para la cámara.
Las diferencias también pueden deberse a la forma de las partículas, la manera en que se estiman las dimensiones ópticas, la segregación del material y la forma en que se recolectó la muestra física.
Estas diferencias no implican automáticamente que alguno de los métodos de medición sea inadecuado.
En cambio, destacan por qué el método de medición debe seleccionarse de acuerdo con los requisitos de la aplicación.
La calibración ajusta la distribución reportada; no mejora la resolución de la cámara ni hace que las partículas ocultas sean directamente visibles.
Para obtener más información sobre el rango de medición óptica, consulte Comprensión de los rangos de tamaño en el análisis de cintas transportadoras.
¿Cuándo resulta útil la calibración de tamices?
La calibración resulta más útil cuando una operación necesita que sus resultados de PSD automatizados coincidan con una referencia de dimensionamiento físico establecida.
Algunos ejemplos son:
- Comparación de las mediciones del tamaño de partícula realizadas en línea con los resultados de los análisis de tamizado de laboratorio realizados de forma rutinaria.
- Supervisar el porcentaje que pasa o queda en los tamaños críticos de control de procesos.
- Establecer objetivos de PSD (Posicionamiento Determinado del Tamaño del Espacio) basándose en mediciones de laboratorio existentes.
- Evaluar los cambios en el rendimiento de la trituradora o del circuito de molienda utilizando un método de referencia consistente.
- Calcular matemáticamente las fracciones de partículas que están subrepresentadas en las imágenes de superficie.
Por ejemplo, una planta procesadora puede utilizar ya los resultados de los análisis de tamizado de laboratorio para establecer los tamaños aceptables de los productos triturados.
La calibración del sistema de medición automatizado con datos representativos del tamizado puede ayudar a proporcionar mediciones de la distribución del tamaño de partícula (PSD) más frecuentes que se ajusten a los requisitos de control e informes existentes de la planta.
El valor reside en combinar las mediciones de referencia de laboratorio con la monitorización automatizada repetida.
Sieve Calibration in Practice: Comparing Solo with Laboratory Results
How closely can a calibrated optical measurement system reproduce a particle size distribution obtained through laboratory sieving?
Actual industrial measurements provide an opportunity to evaluate this relationship.
At an operating mineral-processing facility, five samples of crushed material were compared using WipWare Solo image analysis and corresponding laboratory sieve results. The laboratory measurements were obtained from representative conveyor belt-cut samples, while the optical measurements were captured using the Solo camera and processed through WipFrag.
Each comparison covered 20 particle-size classes, ranging from 40 mm down to 0.15 mm.
Comparing the Particle Size Distributions
The calibrated measurements demonstrated strong correlation with the corresponding laboratory sieve results.
Across the five samples, the coefficients of determination (R²) ranged from 0.9914 to 0.9985, indicating that the calibrated results closely followed the overall shape of the laboratory particle size distribution curves.
These results demonstrate the potential for calibrated optical analysis to produce PSD measurements that correspond closely with conventional physical sizing methods.
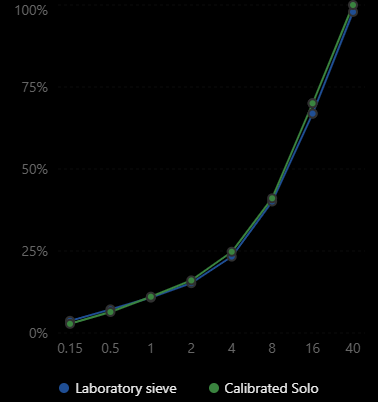
However, strong correlation across an entire distribution does not necessarily guarantee equally close agreement at every particle size. This distinction becomes particularly important when the operation is concerned with a specific passing percentage rather than the overall distribution.
How Closely Can Calibration Estimate Fine Material?
One of the more challenging applications of optical measurement is estimating the proportion of fine material that cannot be reliably distinguished in an image.
For this example, the percentage of material passing a 1.00 mm sieve was compared across all five samples.
| Sample | Laboratory passing 1 mm | Calibrated Solo | Difference |
|---|---|---|---|
| 1 | 11.90% | 10.91% | 0.99 pp |
| 2 | 18.60% | 11.98% | 6.62 pp |
| 3 | 10.80% | 11.07% | 0.27 pp |
| 4 | 9.90% | 9.05% | 0.85 pp |
| 5 | 6.20% | 11.62% | 5.42 pp |
Differences are expressed in absolute percentage points (pp), i.e. ±% in absolute percentage rather than relative difference.
Three of the five calibrated measurements were within one percentage point of the corresponding laboratory result. Across all five samples, the average absolute difference was approximately 2.83 percentage points.
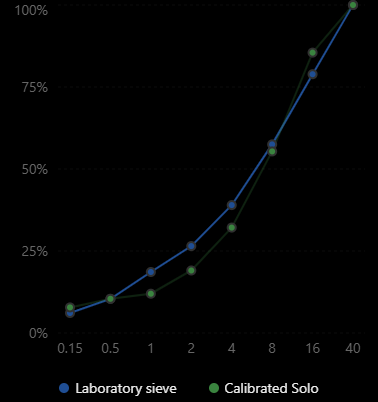
The results show that calibration can produce estimates of finer particle fractions that closely match laboratory measurements under suitable conditions. They also demonstrate that the degree of agreement can vary substantially between samples.
Notably, the laboratory measurements at 1 mm ranged from 6.20% to 18.60% passing, whereas the calibrated optical results ranged from 9.05% to 11.98%. This narrower range highlights an important consideration: a calibration may reproduce the overall PSD well without necessarily capturing the full variation in an individual fine fraction.
What Does This Mean for Online Process Monitoring?
In many mineral-processing applications, the proportion of fine material affects downstream equipment performance, material handling, separation efficiency, or overall process yield.
For example, changes in feed characteristics at a primary crusher may alter the proportion of material passing a particular sieve size. Monitoring those changes can provide useful information for evaluating process conditions and managing downstream operations.
While Solo cannot directly resolve particles that fall below its effective optical resolution, sieve calibration establishes a mathematical relationship between the visible particle distribution and a more complete physical reference.
Once this relationship is established, calibrated PSD results can be generated from subsequent online measurements without collecting a physical sample for every analysis.
The ability to detect changes in an otherwise unmeasurable fine fraction depends on the consistency of the relationship between the visible material and the complete distribution. The comparisons above demonstrate achievable agreement with laboratory measurements, but do not independently establish the sensitivity or reliability of tracking changing fines content over time.
That distinction matters when determining whether calibrated measurements are appropriate for a particular process-control objective.
Understanding the Results
These industrial comparisons illustrate the practical potential of sieve calibration without establishing a universal measurement accuracy.
Performance will depend on the material characteristics, visible particle-size range, installation geometry, sampling methodology, and suitability of the selected calibration model.
The comparisons also do not distinguish between samples used to establish the calibration and independent samples used to validate it. That distinction is important when interpreting the results as evidence of repeatable performance.
Nevertheless, the measurements demonstrate how laboratory sieve results and calibrated optical analysis can be brought into close agreement, providing a practical basis for applying image-derived particle size data within established process monitoring and reporting methods.
¿Cuándo es innecesaria la calibración?
No todos los procesos requieren una distribución del tamaño de partícula absoluta que coincida con el tamizado de laboratorio.
Muchas operaciones utilizan la medición automatizada para controlar los cambios relativos en el tamaño del material. Para estas aplicaciones, las mediciones consistentes sin calibrar pueden proporcionar la información necesaria.
Consideremos una cinta transportadora de descarga de una trituradora cuyo objetivo es identificar cuándo el material comienza a volverse progresivamente más grueso. Los cambios en la distribución del tamaño de partícula medida pueden proporcionar una indicación temprana de cambios en el rendimiento de la trituradora, incluso sin calibración de la criba.
De manera similar, una aplicación centrada en la detección de partículas que superen un umbral de tamaño máximo puede beneficiarse más de la monitorización directa de partículas de gran tamaño que de una distribución del tamaño de partícula ajustada matemáticamente.
Por lo tanto, la calibración debe considerarse de acuerdo con la medición prevista:
| Objetivo de la medición | Calibración de tamices |
|---|---|
| Monitoreo de los cambios relativos en el tamaño de las partículas | A menudo innecesario |
| Detección del tamaño máximo de partícula o de partículas de tamaño excesivo. | Generalmente innecesario |
| Coincidencia con una referencia PSD de laboratorio establecida | Recomendado |
| Informar porcentajes de aprobación calibrados en tamaños específicos | Recomendado cuando se disponga de datos de referencia adecuados. |
| Investigación de multas o características más amplias del PSD | Potencialmente útil, sujeto a limitaciones de muestreo y medición óptica. |
El objetivo no es calibrar automáticamente todos los sistemas, sino determinar si la calibración mejora la información necesaria para el proceso.
Saltar a:
•
¿Qué es la calibración de tamices?
•
¿Cuándo resulta útil la calibración de tamices?
•
•
¿Cuándo es innecesaria la calibración?
•
Preparación para la calibración del tamiz
•
Procedimiento de calibración del tamiz del sistema
•
•
¿Cuánto tiempo permanece válida una calibración?
•
Lo que la calibración de tamices no puede hacer
•
Cómo lograr que la calibración funcione para su proceso.
•
Preparación para la calibración del tamiz
Antes de recoger las muestras de calibración, el sistema automatizado debe ponerse en marcha correctamente y deben establecerse sus condiciones de imagen.
Estos incluyen:
- Posición de la cámara, selección del objetivo y enfoque.
- Iluminación y exposición de la imagen.
- Escala de imagen y geometría de medición.
- Configuración de análisis y detección de partículas.
- Presentación del material y condiciones de funcionamiento.
- Las clases de tamaño y las medidas requeridas para la operación.
La calibración no debe utilizarse para compensar la mala calidad de la imagen o un escalado incorrecto.
Si el sistema no puede distinguir el material relevante, se deben abordar las condiciones de imagen antes de intentar la calibración del tamiz.
Los cambios en la configuración de la cámara, los ajustes de análisis o las condiciones del material también pueden afectar la validez de una calibración existente.
Cómo elegir los tamices adecuados
Los tamices de prueba de laboratorio deben cumplir con una norma reconocida apropiada, como por ejemplo: ASTM E11 o ISO 3310-1, según lo determine el laboratorio de la operación o el Departamento de Control de Procesos.
Las aberturas del tamiz seleccionadas deben cubrir el rango de tamaño de material esperado, incluyendo las partículas relevantes de mayor tamaño y las fracciones más finas.
Se debe prestar especial atención a las dimensiones utilizadas para las decisiones operativas, como las especificaciones de la trituradora, las aberturas de la criba u otros umbrales de control del proceso.
El informe de laboratorio debe incluir:
- Tamaños y unidades de las aberturas de los tamices.
- Peso retenido en cada tamiz, incluyendo la sartén.
- Porcentaje acumulado que pasa por cada tamaño de tamiz.
La distribución completa del material es importante. Excluir las partículas más grandes simplemente porque superan el rango de tamaño de interés puede distorsionar la comparación resultante.
Procedimiento de calibración del tamiz del sistema
El siguiente procedimiento resume el enfoque utilizado en la documentación actual de puesta en marcha del sistema de WipWare. El método exacto de recopilación de datos y los controles de software dependen de la instalación y la configuración del sistema.
Paso 1: Establecer las condiciones normales de funcionamiento.
Comience con el sistema funcionando en condiciones de producción representativas.
El material debe reflejar las características de la alimentación, las condiciones de carga y la distribución del tamaño que el sistema encontrará normalmente.
Evite realizar la calibración en condiciones de funcionamiento inusuales, como una interrupción temporal del proceso, una carga anormal o un cambio de material no representativo.
Paso 2: Capturar una imagen representativa
Utilice la vista de cámara en directo del sistema para capturar una imagen del material seleccionado para el muestreo físico.
La imagen debe ser nítida, estar correctamente escalada y ser representativa del material que se va a recoger.
En el caso de una instalación de cinta transportadora, el material se suele fotografiar después de que la cinta se haya detenido de forma controlada con su carga normal presente, siguiendo los procedimientos de seguridad aprobados en la planta.
Identifique un área de muestreo claramente definida que pueda coincidir con la imagen capturada.
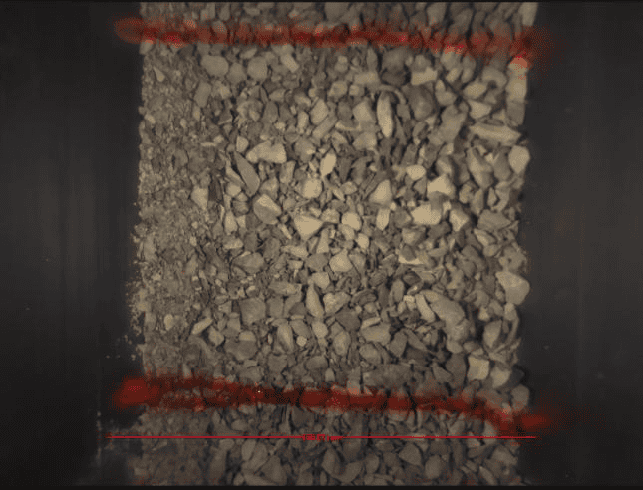
La imagen y la muestra física deben representar el mismo material.
Paso 3: Recoger la muestra física.
Recoja el material correspondiente al área de muestreo capturada en la imagen.
En el caso de una muestra de cinta transportadora marcada, esto significa recoger el material en toda su profundidad dentro del área seleccionada, incluyendo las partículas finas y más pequeñas que se encuentran debajo de la superficie visible.
El objetivo es establecer una comparación directa entre la distribución del tamaño de partícula (PSD) obtenida a partir de la imagen y la distribución física de esa misma muestra.
La toma de muestras, el acceso a los equipos y el aislamiento de las cintas transportadoras deben seguir los procedimientos de seguridad aprobados por la planta.
Cuando no sea posible procesar directamente la muestra completa, cualquier método de submuestreo de laboratorio deberá documentarse y evaluarse su representatividad antes de utilizar los resultados para la calibración.
Paso 4: Obtener los resultados del tamizado de laboratorio.
Envíe el material para el análisis granulométrico en laboratorio utilizando la serie de tamices seleccionada.
El laboratorio deberá informar la masa retenida y el porcentaje acumulado que pasa por cada tamaño de tamiz.
Confirme que se ha contabilizado la muestra completa y que las unidades y clases de tamaño indicadas son adecuadas para su comparación con el análisis óptico.
Paso 5: Analizar la imagen correspondiente.
Abra la imagen de la cámara guardada en la Vista de análisis de WipFrag.
Defina el Área de Interés (AOI) de manera que incluya únicamente el material recogido para el análisis físico.
Revise la escala de la imagen y los límites de las partículas antes de generar la distribución del tamaño de las partículas sin calibrar.
Este paso establece la medición óptica original que se comparará con la referencia de laboratorio.
Paso 6 — Introduzca la referencia del tamiz
A partir de los resultados del análisis, abra las herramientas de calibración y seleccione Objetivo del tamiz.
Introduzca los tamaños de abertura de los tamices de laboratorio y los porcentajes de paso acumulados correspondientes.
Asegúrese de que las unidades y las clases de tamaño coincidan correctamente.
Posteriormente, WipFrag puede evaluar la calibración utilizando los modelos de distribución de Rosin-Rammler y Swebrec disponibles.
Paso 7 — Revisar y aplicar la calibración
Compare los resultados de calibración disponibles y seleccione el modelo que ofrezca la concordancia más adecuada con la referencia de laboratorio.
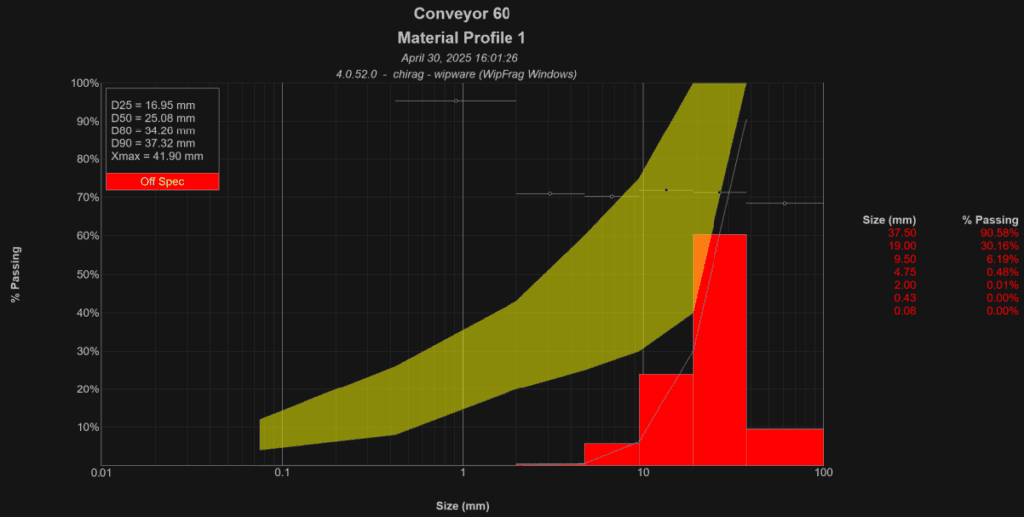
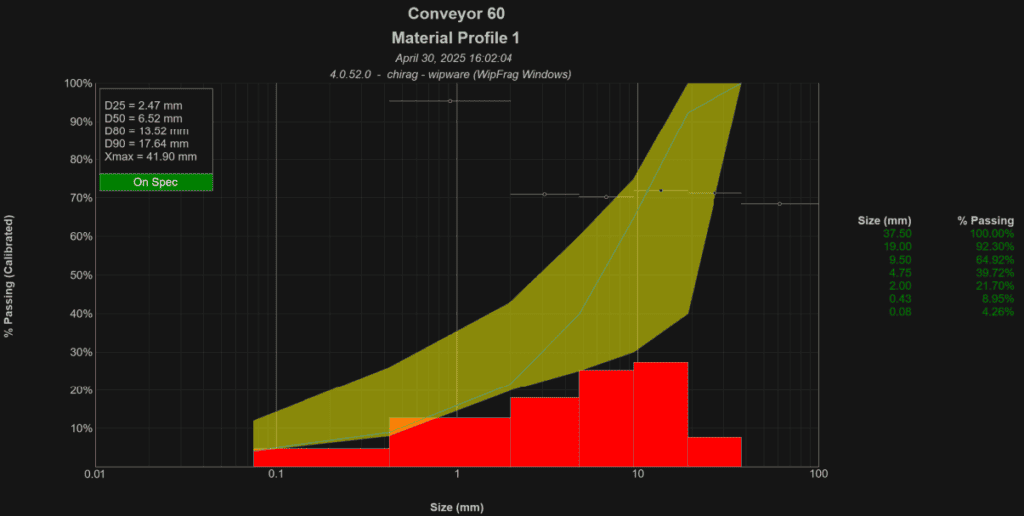
Los parámetros de calibración seleccionados se pueden aplicar a la configuración del sistema correspondiente utilizando sus ajustes de calibración.
Sincroniza la configuración actualizada y revisa el archivo PSD resultante.
No seleccione un modelo de calibración únicamente porque produzca una curva de apariencia más suave. El objetivo es lograr una concordancia significativa con la referencia física.
Paso 8: Validar los resultados
Tras aplicar la calibración, compare las mediciones adicionales con muestras de referencia de laboratorios independientes siempre que sea posible.
Preste especial atención a las clases de tamaño de partícula que más importan para la operación.
Una calibración que coincide con la muestra original no garantiza necesariamente la misma concordancia en todas las condiciones de material posteriores.
Registre la identificación de la muestra, los resultados de laboratorio, el modelo de calibración seleccionado, los parámetros de calibración y la configuración relevante del sistema.
Esto proporciona una base para futuras validaciones y resolución de problemas.
When evaluating calibration performance, consider both the agreement across the complete particle size distribution and the individual size classes that matter to the application.
A strong overall correlation may coexist with larger differences at particular sieve sizes, especially near or below the camera’s effective resolution. If a process depends on the percentage passing a specific threshold, such as 1 mm, validation should evaluate that measurement directly rather than relying exclusively on the correlation between complete PSD curves.
Where possible, use independent samples collected under representative operating conditions, including variations in material characteristics that the system will encounter during normal operation.
Saltar a:
•
¿Qué es la calibración de tamices?
•
¿Cuándo resulta útil la calibración de tamices?
•
•
¿Cuándo es innecesaria la calibración?
•
Preparación para la calibración del tamiz
•
Procedimiento de calibración del tamiz del sistema
•
•
¿Cuánto tiempo permanece válida una calibración?
•
Lo que la calibración de tamices no puede hacer
•
Cómo lograr que la calibración funcione para su proceso.
•
Rosin-Rammler y Swebrec: ¿Cuál es la diferencia?
WipWare admite dos modelos de distribución matemática que se utilizan habitualmente para describir material fragmentado.
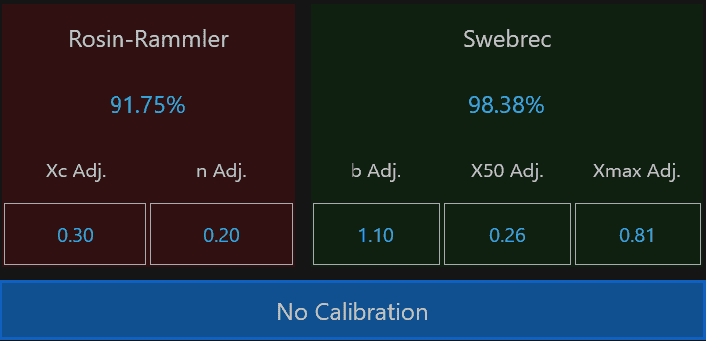
Rosina-Rammler describe una distribución del tamaño de partícula utilizando el tamaño característico (Xc) y uniformidad (n) parámetros. Tiene una larga trayectoria en el análisis de fragmentación y conminución. El método Rosin-Rammler suele ser útil para materiales sin un tamaño máximo determinable, como los materiales sin triturar extraídos de la mina.
Swebrec Swebrec proporciona otra representación matemática de las distribuciones de tamaño de partícula, utilizando parámetros relacionados con el tamaño mediano, el tamaño máximo y la forma de la distribución. Suele ser útil para materiales con un tamaño máximo determinado, como los materiales triturados o cribados.
Sin embargo, En lugar de asumir que un modelo es universalmente mejor para una industria o material en particular, revise cómo concuerda cada distribución ajustada con la referencia de laboratorio en el rango de tamaño de partícula relevante antes de elegir qué modelo aplicar.
El modelo seleccionado debe respaldar los objetivos de medición de la aplicación, NO simplemente generar un gráfico atractivo.
¿Cuánto tiempo permanece válida una calibración?
No existe un intervalo de tiempo universal tras el cual deba recalibrarse cada sistema.
La calibración sigue siendo útil mientras la relación entre las mediciones de la imagen y el material que se está monitorizando se mantenga suficientemente constante.
Puede ser necesario realizar una revalidación tras los siguientes cambios:
- Posición de la cámara, óptica, escala de la imagen o iluminación.
- Detección de partículas u otros ajustes de análisis.
- Tipo de material, composición o distribución del tamaño.
- Profundidad de carga, segregación o presentación del material.
- Condiciones del proceso que afectan sustancialmente las mediciones.
Un cambio no implica necesariamente que el sistema deba recalibrarse de inmediato. Sin embargo, los cambios significativos deberían motivar una revisión de la referencia existente y de si esta sigue siendo representativa.
Las comparaciones periódicas con los resultados de laboratorio pueden ayudar a determinar si una calibración sigue cumpliendo los requisitos de la operación.
Lo que la calibración de tamices no puede hacer
La calibración del tamiz es un ajuste matemático basado en datos de referencia físicos. No sustituye el muestreo representativo, la resolución de imagen adecuada ni un buen diseño de la instalación.
No puede identificar directamente las partículas ocultas bajo la superficie del material ni distinguir partículas individuales que son demasiado pequeñas para ser resueltas en la imagen original.
Tampoco puede garantizar que la relación establecida durante la calibración siga siendo válida si las características del material o las condiciones de imagen cambian significativamente.
Estas limitaciones son la razón por la que la calibración debe estar respaldada por una recopilación de imágenes adecuada, un muestreo físico representativo y una validación periódica.
Cómo lograr que la calibración funcione para su proceso.
La decisión de calibrar debe comenzar con el objetivo de la medición.
Si una operación necesita principalmente realizar un seguimiento de los cambios en la fragmentación o detectar partículas de tamaño excesivo, las mediciones sin calibrar pueden proporcionar toda la información necesaria.
Si la aplicación depende de distribuciones de tamaño de partícula que se correspondan con los resultados de tamizado de laboratorio, la calibración puede proporcionar una conexión útil entre el muestreo físico periódico y la monitorización automatizada.
de WipWare Solo y Reflejo Estos sistemas proporcionan capacidades de medición para diferentes aplicaciones de manipulación de materiales.
Para obtener más información sobre cómo las mediciones automatizadas pueden respaldar las decisiones operativas, consulte De la voladura a la planta de procesamiento: uso de datos de fragmentación para mejorar el rendimiento minero..
Para obtener información detallada sobre los procedimientos de puesta en marcha y la configuración de calibración específica del software, consulte la documentación actual del sistema WipWare o Contacta con WipWare para asistencia técnica.
¡Porque no se puede gestionar lo que no se puede medir!
Saltar a:
•
¿Qué es la calibración de tamices?
•
¿Cuándo resulta útil la calibración de tamices?
•
•
¿Cuándo es innecesaria la calibración?
•
Preparación para la calibración del tamiz
•
Procedimiento de calibración del tamiz del sistema
•
•
¿Cuánto tiempo permanece válida una calibración?
•
Lo que la calibración de tamices no puede hacer
•
 WipWare